Первое, с чем я сталкиваюсь, когда приезжаю на склад к заказчику, — это фраза: «Лента пришла, но что-то с ней не так, посмотрите». И почти всегда проблема не в самом металле, а в том, что при приёмке никто не сверил поставку с ГОСТ и ТУ, не заглянул в сертификат и не зафиксировал расхождения сразу. В итоге спор с поставщиком, простой линии и лишние расходы.
По теме также полезно посмотреть: Ссылка из плана 2.
Приемка оцинкованной стальной ленты — это не формальность, а последний рубеж контроля качества перед производством. Если на этом этапе пропустить несоответствие по толщине, цинку или геометрии, оно обязательно «выстрелит» уже на линии: заедания в профилегибе, нестабильный фальц, проблемы с герметичностью воздуховодов, перерасход металла. Поэтому я считаю, что любая служба снабжения должна иметь чёткий чек-лист: что именно проверять по ГОСТ и ТУ и как это делать без лишней бюрократии.
Начинать нужно не с рулона, а с документов. Любая партия оцинкованного штрипса или рулонной стали должна сопровождаться сертификатом качества. В нём вы ищете не красивый бланк, а конкретику: марка стали, вид покрытия, толщина металла, толщина цинкового слоя, состояние поверхности, соответствующий ГОСТ или ТУ, номер плавки, номер партии, дата производства. Если хотя бы один из этих пунктов не совпадает с тем, что прописано в договоре и спецификации, это уже повод остановить приёмку и запросить разъяснения.
По моему опыту, самая частая ошибка — формулировка в договоре «оцинкованная стальная лента, ГОСТ» без указания конкретного стандарта и класса покрытия. В результате поставщик ориентируется на минимально допустимые требования, а заказчик ожидает премиальное качество. Чтобы этого не было, в договоре и заявке нужно чётко прописывать: конкретный ГОСТ на оцинкованную стальную ленту или рулон, класс цинкового покрытия, вид поверхности, точность по толщине и ширине, допустимые отклонения по массе цинка.
ГОСТы и ТУ — это не абстрактные документы, а рамки, в которых вы можете требовать качество. Для рулонной оцинкованной стали и штрипса применяются несколько стандартов, и у каждого свои нюансы по допускам и видам покрытия. Есть ГОСТы, ориентированные на конструкционные изделия, есть — на холодную штамповку, есть — на профили и кровельные материалы. Если вы производите воздуховоды или профнастил, вам критичны одни параметры, если оболочки труб ППУ — другие. Поэтому я всегда уточняю у клиента, под какое именно изделие берётся лента, и уже от этого отталкиваюсь при выборе стандарта.
Приемка оцинкованного штрипса по ГОСТ: с чего начать
Приемка оцинкованного штрипса по ГОСТ начинается с проверки марки стали и назначения. Конструкционная сталь, сталь для холодной штамповки, сталь для профилирования — это не просто слова в сертификате. От марки зависят пластичность, пружинистость, поведение в гибке и на профилегибочном стане. Если взять более жёсткую сталь под сложный профиль, вы получите трещины по фальцу и нестабильную геометрию. Если взять слишком мягкую под несущие элементы, пострадает жёсткость конструкции.
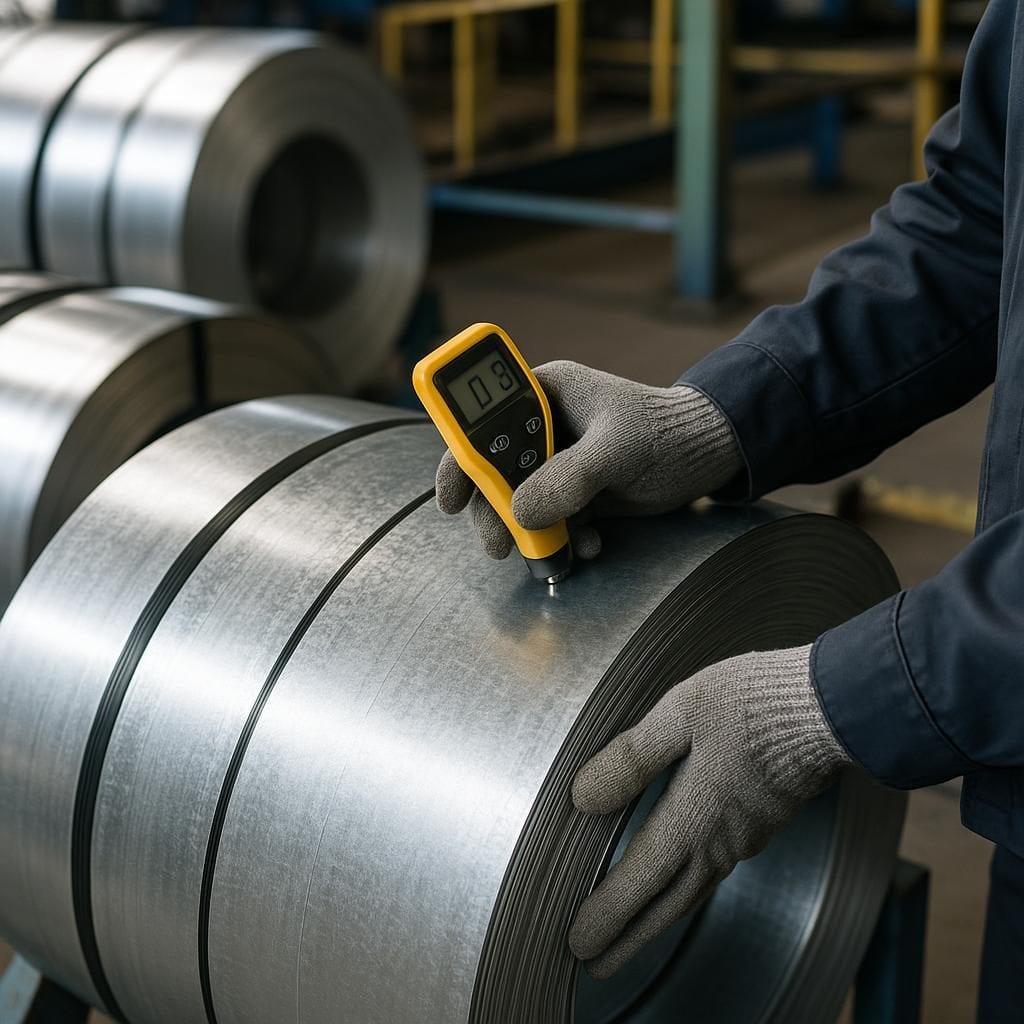
Следующий критичный параметр — толщина металла. ГОСТ допускает определённые отклонения, но они не бесконечны. Если вы рассчитывали на 0,7 мм, а по факту получаете 0,63–0,64 мм, это уже другая жёсткость, другая несущая способность и другая настройка оборудования. Поэтому при приёмке нужно не просто верить цифрам в сертификате, а выборочно промерять толщину микрометром или толщиномером по нескольким точкам рулона. Я заметил, что там, где это делают регулярно, количество претензий к поставкам резко снижается.
Отдельная тема — толщина цинкового покрытия по ГОСТ. Многие смотрят только на общую формулировку «оцинкованная стальная лента ГОСТ», но не уточняют класс покрытия. Между условным Z100 и Z275 разница не только в ресурсе, но и в цене. Если объект — агрессивная среда, наружные конструкции, кровля или воздуховоды с конденсатом, экономия на цинке оборачивается ускоренной коррозией. При приёмке важно сверить класс покрытия в сертификате с тем, что указано в договоре, и понимать, что «оцинкованная» — не значит «подходит для любых условий».
Контроль качества оцинкованной ленты: покрытие и геометрия
Контроль качества оцинкованной ленты по покрытию начинается с визуального осмотра. Я всегда обращаю внимание на равномерность слоя, отсутствие пропусков, потёков, участков с матовой или, наоборот, подозрительно блестящей поверхностью. Локальные утончения цинка часто проявляются именно так. ГОСТ допускает определённые незначительные дефекты внешнего вида, но они не должны влиять на коррозионную стойкость и технологичность. Если вы видите участки с явным недоцинкованием или следами красной ржавчины, такую партию нельзя просто «списать на транспортировку».
Стальная лента оцинкованная по ТУ — отдельная история. Технические условия могут быть жёстче ГОСТа, а могут, наоборот, расширять допуски. Это не хорошо и не плохо само по себе, но при приёмке вы должны понимать, по какому документу реально произведён металл. Если в сертификате указаны ТУ, а в договоре — ГОСТ, у вас уже потенциальный конфликт. В таких случаях я рекомендую запрашивать текст ТУ и смотреть, чем они отличаются от ГОСТа: по толщине, по массе цинка, по видам поверхности, по допускам на ширину и овальность рулона.
Геометрия — ещё один блок, который часто недооценивают. Приемка оцинкованной стальной ленты должна включать проверку ширины, ровности кромки, овальности рулона, плотности намотки. Любые «волны», завалы кромки, чрезмерный конус, смещение витков — это будущие проблемы на линии продольной резки и профилирования. ГОСТ и ТУ задают предельные отклонения, но даже в их рамках есть здравый смысл: если рулон уже на складе выглядит «кривым», не стоит ждать от него стабильной работы на скорости.
Контроль качества рулонной стали на приёмке не ограничивается только металлом. Я всегда смотрю на упаковку и маркировку. На бирке должны быть указаны номер рулона, марка стали, толщина, ширина, масса, номер партии, дата производства, обозначение ГОСТ или ТУ. Если маркировка сделана от руки, без привязки к сертификату, или данные на бирке не совпадают с документами, это тревожный сигнал. Такая путаница потом выливается в невозможность отследить, из какого именно рулона сделана проблемная партия изделий.
Сертификат качества и работа с поставщиком
Отдельно скажу про сертификат качества на оцинкованный штрипс. Это не просто бумага «для галочки». В нём должны быть результаты испытаний: механические свойства, толщина металла, масса цинкового покрытия, иногда — данные по адгезии и изгибу. Если в сертификате только общие слова без конкретных чисел, по сути, вы принимаете металл вслепую. В таких случаях я рекомендую либо запрашивать расширенный сертификат, либо усиливать входной контроль своими измерениями.
Многие компании, особенно небольшие производства, принимают ленту по принципу «если визуально нормально, значит, всё хорошо». По моему опыту, это работает ровно до первого серьёзного отказа на объекте. Гораздо надёжнее выстроить простой, но системный алгоритм: сверка документов, выборочный контроль толщины, визуальный осмотр покрытия и кромки, проверка геометрии рулона, фиксация результатов в акте приёмки. Это не занимает много времени, но даёт вам аргументы в споре с поставщиком и защищает производство.
Если вы работаете с оцинкованной лентой регулярно, имеет смысл стандартизировать требования под свои задачи. Для воздуховодов — один набор параметров по ГОСТ и ТУ, для профнастила и кровельных элементов — другой, для оболочек труб ППУ — третий. В этом случае вы не будете каждый раз «изобретать» требования, а просто будете проверять, соответствует ли партия вашему внутреннему стандарту. Такой подход сильно упрощает работу снабжения и снижает риск человеческого фактора.
Я также рекомендую фиксировать все спорные моменты при приёмке сразу: фото дефектов, замеры толщины, расхождения по маркировке. Если это делать системно, поставщик быстро понимает, что к качеству относятся серьёзно, и начинает внимательнее относиться к подбору партий. Там, где приёмка формальная, туда и отправляются самые «пограничные» рулоны.
ТПК «Гефест» как раз выстраивает работу так, чтобы у клиента было меньше поводов для споров. Мы сразу согласуем, по какому ГОСТ или ТУ поставляется оцинкованный штрипс, какие допуски по толщине и ширине допустимы, какой класс цинкового покрытия нужен под конкретное применение. При продольной резке мы контролируем геометрию и состояние кромки, чтобы лента без проблем шла на профилирование или изготовление воздуховодов. Подробнее о номенклатуре и возможностях по резке можно посмотреть на странице оцинкованной ленты.
Если вы только выстраиваете систему приёмки, логично начать с ключевых позиций: толщина металла, толщина цинкового покрытия, геометрия и состояние поверхности. Затем постепенно добавлять нюансы под свои изделия. При сложных или ответственных объектах я бы подключал к обсуждению и технологов, и снабжение, и поставщика, чтобы договориться о единых критериях качества ещё до первой поставки.
Для меня грамотная приёмка оцинкованной стальной ленты — это не недоверие к поставщику, а нормальная производственная гигиена. Чётко прописанные ГОСТ и ТУ, понятный чек-лист контроля, дисциплина на складе и в документах экономят время, деньги и нервы всем участникам цепочки. Если вы хотите обсудить требования к ленте под ваши задачи или подобрать оптимальный стандарт и класс покрытия, с нами всегда можно связаться через раздел контактов на сайте ТПК «Гефест». Такой диалог на берегу почти всегда оказывается дешевле, чем разбор полётов уже на объекте.