Первое, что я всегда смотрю при приемке оцинкованной рулонной стали, — глаза поставщика. Если он нервничает, когда вы достаете толщиномер или начинаете разворачивать рулон глубже, чем на два витка, значит, контроль качества цинкового покрытия у него хромает. Металл может быть упакован идеально, с красивыми бирками и печатями, но реальная защита от коррозии решается в микрометрах цинка, а не в полиэтиленовой пленке.
Проблема в том, что большинство приемщиков и снабженцев ограничиваются беглым визуальным осмотром и сверкой документов. Внешне сталь блестит, на бирке написано «оцинкованная», в сертификате указана марка и толщина — партия уходит на склад. А через год-два на воздуховодах, оболочках ППУ или кровле начинают появляться рыжие пятна, и все задаются вопросом, где же была допущена ошибка. На этапе приемки, когда никто не задал себе труд проверить качество цинкового покрытия по понятному чек-листу.
Я считаю, что приемка рулонной оцинкованной стали должна быть такой же технологической операцией, как продольная резка или профилирование. Есть конкретные требования ГОСТ к цинковому слою, есть простые методы контроля без лаборатории, есть типовые дефекты, которые видно невооруженным глазом. Вопрос только в дисциплине и в том, чтобы один раз выстроить понятный регламент. Тогда риск получить «тонко оцинкованный сюрприз» резко снижается.
Сначала разберемся, что именно мы контролируем. Цинковое покрытие на рулонной стали выполняет две функции: барьерную и катодную защиту. Если слой цинка слишком тонкий или неоднородный, сталь начнет корродировать раньше срока, особенно в агрессивной среде — на кровле, в вентиляции с конденсатом, в промышленных помещениях. Поэтому при приемке нас интересуют три вещи: соответствие покрытия нормам ГОСТ, равномерность слоя по ширине и длине рулона и отсутствие дефектов, которые ускорят коррозию.
Нормы и ГОСТ на цинковое покрытие рулонной стали задают минимальную массу цинка на квадратный метр. Для плоского проката это обычно ГОСТ 14918 или соответствующие ТУ, где указываются классы покрытия (например, 140, 180, 275 г/м² и т.д.). Чем выше класс, тем больше масса цинка и, как правило, выше коррозионная стойкость. Но в сертификате вы видите только цифру. Вопрос в том, насколько она соответствует реальному металлу, который лежит у вас на рампе.
По моему опыту, первый фильтр — это документы. При приемке рулонной оцинкованной стали я всегда сверяю: марку стали, класс цинкового покрытия, толщину и ширину, номер плавки и партии, а также ссылку на конкретный ГОСТ или ТУ. Если в сертификате нет явного указания на класс покрытия или норму по массе цинка, это уже повод насторожиться. Добросовенный производитель не прячет эти данные. Если вы закупаете, например, оцинкованный штрипс для воздуховодов, логично требовать четкого указания класса покрытия, а не абстрактного «оцинковано по ГОСТ».
Следующий шаг — визуальный контроль цинкового покрытия рулонной стали. Многие относятся к нему формально, хотя именно здесь чаще всего всплывают проблемы. Я всегда прошу развернуть рулон минимум на 2–3 метра, а лучше — сделать выборочную проверку в начале, середине и ближе к концу рулона, если позволяют условия. Это занимает несколько минут, но дает реальное представление о стабильности покрытия.
При визуальном осмотре меня интересуют несколько признаков. Во-первых, равномерность цвета и блеска. Сильные перепады оттенка, пятна, темные участки, матовые зоны среди блестящих — сигнал о нарушении технологии цинкования или охлаждения. Во-вторых, наличие потеков, наплывов, участков с явно меньшим слоем цинка. В-третьих, следы белой коррозии, особенно под упаковкой или на кромках. Легкий налет после длительной транспортировки возможен, но выраженные пятна белой ржавчины на свежей партии — тревожный знак.
Отдельно смотрю на кромки. Там цинковое покрытие часто оказывается слабым местом, особенно если сталь потом режется на штрипс или ленту. Если уже на рулоне видны участки с оголенным металлом, сколами или механическими повреждениями покрытия, в эксплуатации это быстро превратится в очаги коррозии. Для изделий, где кромка открыта — воздуховоды, профили, элементы ЛСТК, — это критично.
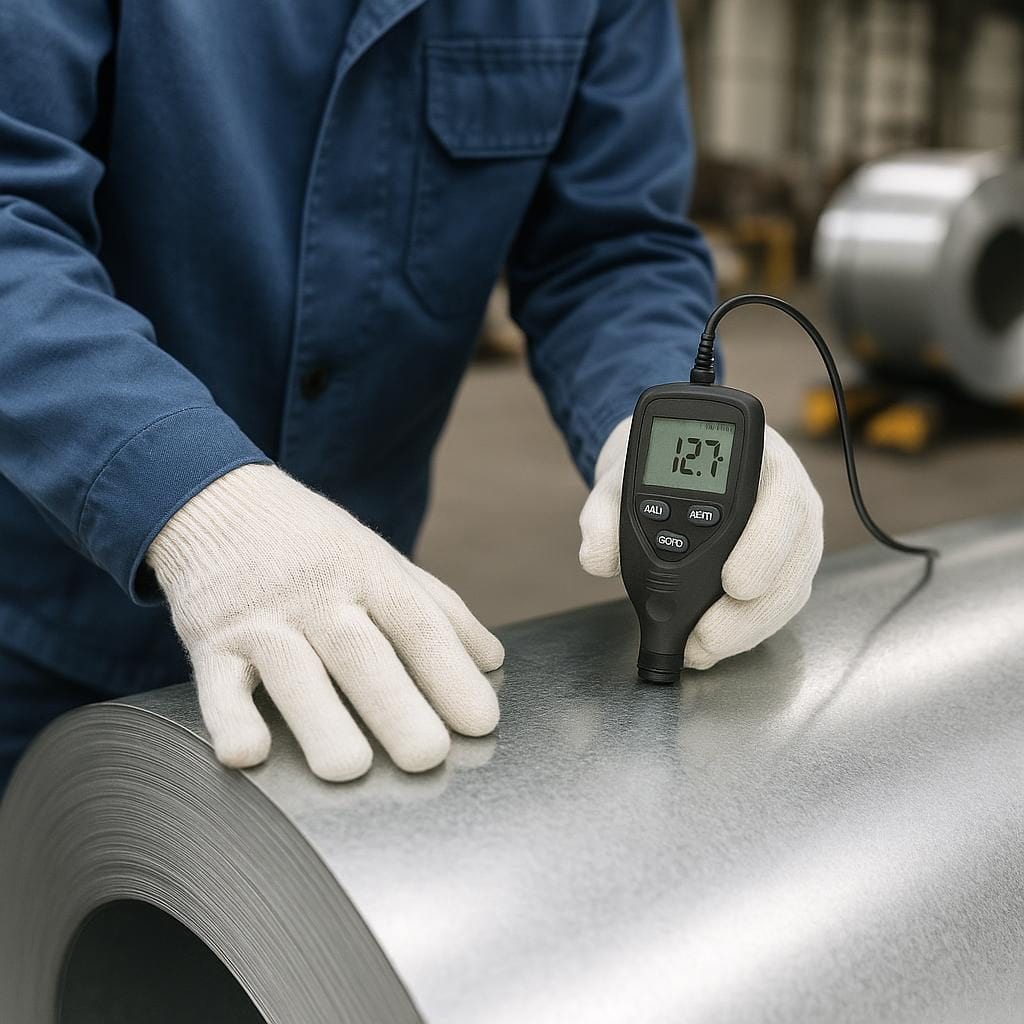
Многие спрашивают, как проверить оцинкованную сталь при приемке, если нет доступа к лаборатории. На практике достаточно сочетания визуального контроля, проверки документов и одного-двух простых инструментов. Первый из них — магнит и внимательное отношение к участкам, где покрытие выглядит подозрительно тонким. Второй — портативный толщиномер покрытий, который измеряет суммарную толщину цинкового слоя. Он не дает массу цинка в г/м², как в ГОСТ, но позволяет понять, насколько равномерно нанесен слой и нет ли явных провалов.
Контроль толщины цинкового слоя на оцинкованной стали с помощью толщиномера строится на выборке. Я бы не советовал ограничиваться одной точкой. Минимум — 5–7 измерений по ширине и длине рулона, а при крупных партиях — больше. Логика простая: если производитель держит технологию, разброс показаний будет небольшим, без резких провалов. Если же в одном месте вы видите условные 18–20 мкм, а в другом — 8–10 мкм, это уже повод задавать вопросы и фиксировать несоответствие.
Методы проверки цинкового покрытия без лаборатории не заменяют полный химический анализ, но позволяют отсеять откровенно слабое покрытие. В некоторых случаях используют простые тесты на адгезию: надрез сеткой и попытка отслоить покрытие липкой лентой. Для рулонной стали это не всегда удобно, но как выборочный контроль на образце такой подход имеет смысл. Если цинк отслаивается пластами или легко повреждается при легком изгибе, в эксплуатации это обернется проблемами.
Приемка рулонной оцинкованной стали имеет еще один важный аспект — соответствие заявленной толщине и массе. Недобор по толщине основы плюс тонкий цинковый слой дают двойной удар по ресурсу изделия. Поэтому я всегда рекомендую иметь под рукой калиброванный микрометр или толщиномер металла и сверять фактическую толщину с указанной в документах. Особенно это критично, если вы заказываете продольную резку и получаете уже готовый оцинкованный штрипс, как, например, в линейке продукции ТПК «Гефест» по оцинкованной ленте и штрипсу: https://tpk-gefest.ru/shtrips-lenta-oczinkovannaya/.
Отдельный блок — типовые дефекты цинкового покрытия, которые нужно уметь распознавать при приемке. Помимо уже упомянутой белой коррозии и неравномерного блеска, обращайте внимание на так называемые «игольчатые» или «черные» точки, поры, участки с видимой структурой стали под тонким слоем цинка. Такие зоны часто становятся стартом для коррозии. Еще один настораживающий признак — сетка мелких трещин на покрытии после легкого изгиба образца. Это говорит о хрупком, перенасыщенном примесями слое.
Нормы и ГОСТ на цинковое покрытие рулонной стали задают не только массу цинка, но и требования к внешнему виду. В документах обычно прописано, какие дефекты допустимы, а какие нет. Я всегда советую снабженцам и инженерам не лениться и поднимать эти пункты, когда возникают споры с поставщиком. Если в ГОСТ явно сказано, что, например, участки с оголенным металлом недопустимы, у вас есть формальное основание для рекламации, а не только субъективное «нам не нравится, как это выглядит».
Еще один практический момент — выбор места и условий для приемки. Проверка качества цинкового покрытия рулонной стали на темном, плохо освещенном складе — заведомо проигрышный вариант. Я стараюсь организовывать осмотр в зоне с хорошим рассеянным светом, без резких бликов. Иногда достаточно просто выйти с образцом к воротам или окну, чтобы увидеть то, что в полумраке склада казалось нормальным. Для крупных объектов это не мелочь, а защита от серьезных потерь.
Я заметил, что многие проблемы с качеством всплывают не на первой партии, а когда поставщик начинает «оптимизировать» себестоимость. Поэтому приемка рулонной оцинкованной стали должна быть регулярной и одинаково строгой как для новых, так и для «проверенных» партнеров. Если вы один раз закрыли глаза на пограничное качество, высок риск, что в следующей поставке оно станет уже откровенно низким.
С точки зрения организации процесса полезно иметь внутренний чек-лист приемки. В нем можно зафиксировать: проверку документов и ГОСТ, визуальный осмотр с перечнем дефектов, контроль толщины металла и цинкового слоя, выборку по рулонам в партии, порядок фиксации замечаний. Такой чек-лист дисциплинирует и приемщика, и поставщика. А если дело дойдет до спора, у вас будет не эмоциональный рассказ, а структурированная запись.
Если вы работаете с несколькими видами металлопроката, логично выстроить единый подход к приемке. Например, для черного металлопроката вы, возможно, уже используете свои критерии по геометрии, ровности, наличию окалины. Их можно дополнить блоком по оцинкованной стали, чтобы склад и снабжение работали по единому стандарту. В ТПК «Гефест» мы часто сталкиваемся с ситуацией, когда клиент сначала берет черный металлопрокат: https://tpk-gefest.ru/chernyj-metalloprokat/, а затем переходит на оцинкованный штрипс и рулонную сталь. В таких случаях мы всегда обсуждаем с ним требования к цинковому покрытию и приемке, чтобы не было разрыва ожиданий.
Если в ходе приемки вы обнаружили сомнения по качеству, не спешите подписывать документы без оговорок. Зафиксируйте замечания в акте, сделайте фото дефектов, замеры толщины, сохраните образцы. Это не проявление недоверия, а нормальная практика контроля. Добросовенный поставщик отнесется к этому спокойно, а тот, кто рассчитывал «протолкнуть» слабое покрытие, скорее всего, начнет оправдываться или давить на скорость разгрузки.
Для меня приемка оцинкованной рулонной стали — это не формальность, а первая линия защиты будущего объекта. Воздуховоды, ангары, кровля, оболочки труб ППУ — все эти конструкции работают годами в сложных условиях. Ошибка в несколько микрон цинка на этапе закупки через пару лет превращается в протечки, коррозию, аварийные ремонты и репутационные потери. Гораздо дешевле потратить лишние полчаса на рампе, чем потом объяснять заказчику, почему новая кровля покрылась рыжими пятнами.
Если у вас нет собственного регламента приемки или вы хотите его обновить, имеет смысл обсудить требования к цинковому покрытию и контролю с поставщиком еще на этапе запроса. Четко прописанные классы покрытия, ссылки на ГОСТ, допуски по толщине и понятный порядок рекламаций экономят время обеим сторонам. В ТПК «Гефест» мы открыты к таким обсуждениям и всегда готовы согласовать технические параметры и формат приемки заранее. Связаться с нами можно через раздел контактов: https://tpk-gefest.ru/kontakty/.
В итоге практическая рекомендация проста. Относитесь к проверке качества цинкового покрытия так же серьезно, как к выбору марки стали или расчету несущей способности конструкции. Используйте сочетание документов, визуального контроля, простых измерений и четкого чек-листа. Тогда приемка перестанет быть лотереей, а рулонная оцинкованная сталь будет работать так, как от нее ждут ваши объекты и ваши заказчики.