Почти в каждом разговоре с профилегибочным производством всплывает один и тот же вопрос: почему при одинаковой марке стали и толщине один штрипс «ложится» в профиль идеально, а другой даёт перерасход металла и нестабильную геометрию. На мой взгляд, корень проблемы почти всегда в подборе ширины штрипса, а не в самом стане или операторе.
По теме также полезно посмотреть: Ссылка из плана 3.
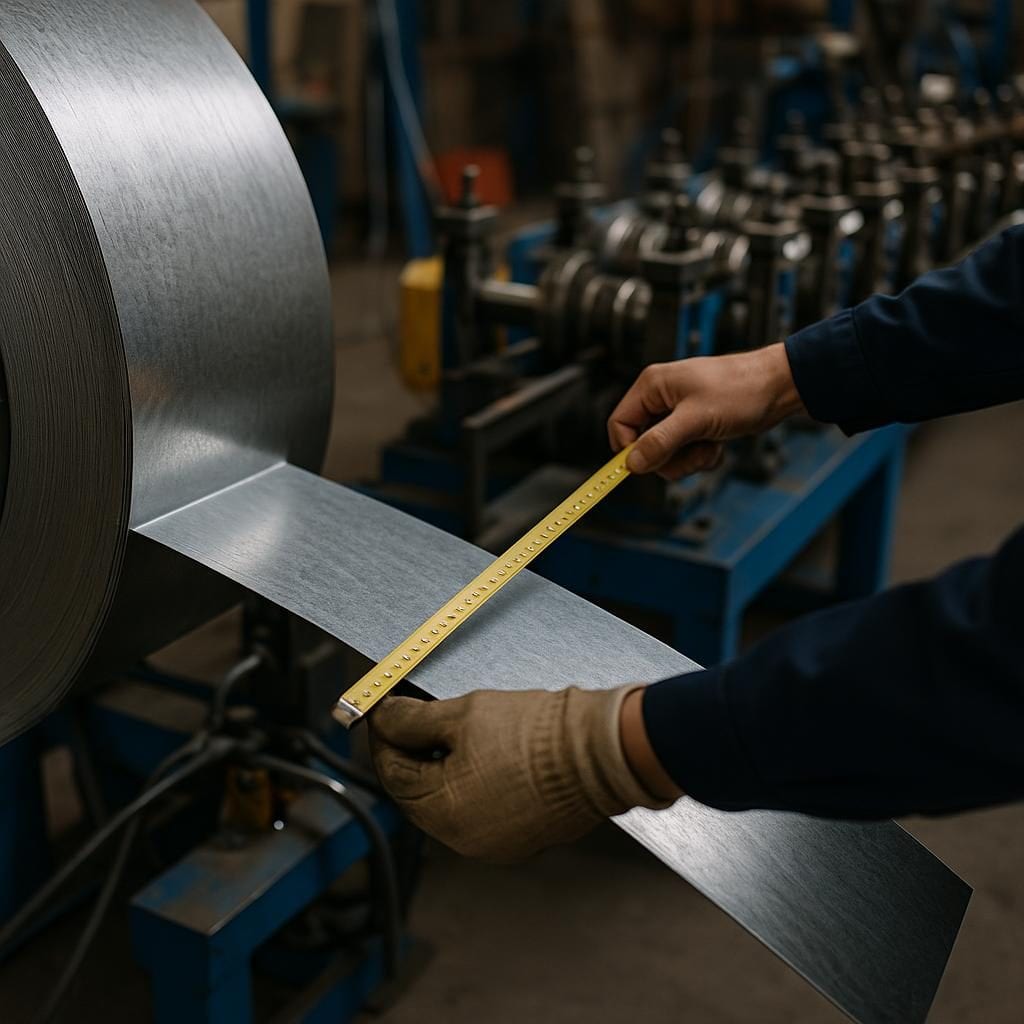
Когда ширина штрипса для оцинкованного профиля выбрана с запасом «на всякий случай», вы платите за металл, который потом превращается в стружку и обрезь. Когда ширина занижена, начинаются недогибы полок, нарушение размеров, проблемы с крепежом и рекламации от монтажников. Я считаю, что грамотный подбор штрипса по ширине для профилегиба — это не абстрактная оптимизация, а прямая статья экономии и стабильности производства.
Начну с практического наблюдения. Многие цеха берут за основу только развертку профиля по каталогу и добавляют к ней условные 3–5 мм «на всякий случай». Такой подход иногда срабатывает, но чаще всего игнорирует реальные радиусы гибов, пружинение, особенности оцинкованного покрытия и износ роликов. В результате ширина оцинкованного штрипса для профиля оказывается либо избыточной, либо критически недостаточной.
Если говорить о холодногнутых элементах, штрипс для холодногнутого профиля всегда должен подбираться от геометрии готового изделия. Нас интересуют высота стенки, ширина полок, наличие отбортовок, перфорации, а также толщина металла. Для С- и Z-профилей к этому добавляется ещё и ориентация профиля в конструкции: несущий, связевой, второстепенный. От этого зависит, насколько жёстко вы будете держать допуски.
Расчёт ширины штрипса для С- и Z-профиля в базовом виде выглядит просто: суммируем ширину всех участков развертки и добавляем припуски на гибы. Но на практике каждый гиб — это не просто линия, а радиус, который «съедает» часть металла. Чем толще штрипс оцинкованный для холодногнутого профиля, тем заметнее эта разница между плоской разверткой и реальной деталью.
Я заметил, что основная ошибка — считать только по номинальным размерам профиля, не учитывая радиусы и внутренние напряжения. Например, при толщине 1,2–1,5 мм и небольших радиусах гиба недостающие 1–2 мм по ширине штрипса уже приводят к тому, что полка «не дотягивает» до проектного размера. В чертежах всё красиво, а на объекте монтажник не может нормально стыковать элементы.
Отдельная история — пружинение. Для оцинкованной стали с разной прочностью и модулем упругости пружинение будет отличаться, и это влияет на фактическую геометрию профиля. Если вы меняете марку стали или поставщика, а ширину штрипса оставляете прежней, геометрия может «уплыть». По моему опыту, при переходе, например, с стали нормальной прочности на повышенную, имеет смысл пересчитать ширину штрипса для производства профиля и проверить, не изменились ли радиусы и углы гиба на линии.
Часто меня спрашивают, можно ли использовать один и тот же штрипс для нескольких типоразмеров профиля. Теоретически да, если вы готовы мириться с лишней обрезью и небольшими отклонениями по размерам. Практически для серийного производства холодногнутого профиля выгоднее иметь несколько чётко просчитанных типоразмеров штрипса, чем один универсальный вариант, который постоянно приходится подрезать.
При подборе штрипса по ширине для профилегиба я всегда предлагаю смотреть не только на развертку, но и на технологическую карту линии. Важны расположение кромок, направление подачи, наличие перфорации до или после гибки. Если перфорация идёт по центру стенки, а вы экономите на ширине, есть риск, что отверстия уйдут от оси, и профиль станет неудобным в монтаже. Это не всегда видно на бумаге, но очень хорошо проявляется в цеху.
Ещё один нюанс — толщина. Ширина и толщина штрипса для металлического профиля всегда связаны. При увеличении толщины вы не можете просто скопировать старую ширину. Толстый штрипс даёт другие радиусы, другое пружинение и другую работу в роликах. Если вы переходите, скажем, с 0,9 на 1,2 мм, стоит пересчитать ширину штрипса и заложить дополнительные миллиметры на гибы, а не пытаться втиснуть новый материал в старую геометрию.
Для С-профиля, который часто работает как несущий элемент, я бы рекомендовал более консервативный подход. Лучше заложить небольшой технологический запас по ширине штрипса и стабильно получать профиль в допуске, чем экономить 1–2 мм и потом бороться с кривизной и перекосами. Для Z-профиля, особенно в связевых системах, иногда допустим чуть более агрессивный расчёт, но только после пробных прогонов и замеров.
Отдельно стоит сказать о качестве кромки. Когда вы выбираете штрипс для оцинкованного профиля купить у конкретного поставщика, посмотрите не только на марку и толщину, но и на то, как выполнена продольная резка. Неровная кромка, заусенцы, волнистость — всё это влияет на прохождение ленты через ролики и на стабильность ширины по всей длине. Даже идеально рассчитанная ширина штрипса не спасёт, если кромка гуляет.
Для тех, кто только запускает линию или меняет ассортимент, разумно начинать не с теоретических формул, а с серии пробных прогонов. Сначала рассчитываем ширину штрипса по развертке и радиусам, затем заказываем небольшую партию и прогоняем её на реальных настройках стана. После этого замеряем геометрию профиля, оцениваем обрезь и корректируем ширину. Такой подход позволяет быстро выйти на оптимальный размер без долгих споров между технологами и снабжением.
Я считаю, что хороший поставщик рулонного металла и штрипса должен участвовать в этом процессе, а не просто выставлять счёт. Когда мы подбираем штрипс оцинкованный для холодногнутого профиля, мы всегда уточняем у заказчика тип профиля, толщину, требования к допускам и особенности линии. Это не праздный интерес, а способ избежать ситуаций, когда металл не идёт в стан, хотя формально всё соответствует заказу.
Если вы производите оцинкованный профиль серийно, имеет смысл унифицировать линейку штрипсов. Например, сгруппировать профили по близким разверткам и подобрать для них общие типоразмеры штрипса с минимальными потерями. Это уменьшит складские остатки и упростит планирование закупок. Но такую унификацию нужно делать осознанно, с учётом реальной геометрии и требований к монтажу, а не только ради красивой таблицы в Excel.
Ещё один практический момент — взаимодействие конструкторов и производства. Когда конструктор закладывает профиль с красивыми размерами полок и стенки, не всегда учитывается, из какого штрипса это потом будет гнуться. В итоге получается профиль, для которого нужна нестандартная ширина штрипса, неудобная для продольной резки из типовых рулонов. Здесь полезно заранее обсудить с поставщиком, какие ширины штрипса оптимальны по выходу из рулона, и скорректировать конструктив под реальную технологию.
Если вы работаете с оцинкованным профилем для ЛСТК, кровли или вентканалов, стоит обратить внимание и на защиту кромки. При слишком агрессивной экономии по ширине штрипса кромка может испытывать повышенное растяжение в зоне гиба, что со временем приводит к микротрещинам покрытия. Визуально это не всегда заметно сразу, но в агрессивной среде такие зоны начинают корродировать быстрее. Здесь разумнее оставить небольшой запас и сохранить целостность цинкового слоя.
На сайте ТПК «Гефест» можно посмотреть типовые решения по оцинкованному профилю и понять, как геометрия влияет на требования к штрипсу. Например, в разделе оцинкованный профиль хорошо видно, насколько разнообразны формы и размеры, и почему нельзя подходить к выбору ширины штрипса по одному шаблону. Разные задачи — от ЛСТК до воздуховодов — требуют разных допусков и разных подходов к расчёту.
С точки зрения закупки сырья логично работать с поставщиком, который может не только отрезать нужную ширину, но и держать стабильное качество по всей партии. В каталоге оцинкованного штрипса мы ориентируемся именно на производственные задачи: профили, воздуховоды, оболочки труб, ЛСТК. Для каждого направления есть свои типичные толщины и ширины, и при необходимости мы помогаем их адаптировать под конкретный профилегиб.
Если говорить о деньгах, ошибка в 5–10 мм по ширине штрипса на первый взгляд кажется мелочью. Но на длинных сериях это выливается в тонны лишнего металла в год. Плюс скрытые издержки: перенастройки стана, брак, рекламации, простои. По моему опыту, один тщательно просчитанный и проверенный на практике типоразмер штрипса окупает затраты на его подбор очень быстро.
В итоге грамотный подбор ширины штрипса для оцинкованного профиля — это совместная работа конструктора, технолога и поставщика металла. Нужно учитывать не только развертку, но и толщину, радиусы, пружинение, качество кромки и реальные настройки линии. Если вы чувствуете, что текущий штрипс ведёт себя нестабильно, лучше один раз пересчитать и прогнать пробную партию, чем годами мириться с перерасходом и плавающей геометрией. Я убеждён, что внимательное отношение к этим мелочам отличает устойчивое производство от цеха, который постоянно тушит пожары.