Первое, что я слышу от начальников цехов профнастила, — жалоба не на цену металла, а на простои линии. Операторы стоят, смена капает, а валки гоняют воздух, потому что штрипс снова повёл, кромка рвётся или рулон не влезает в размотчик. Формально поставщик отгрузил «по спецификации», но линия встаёт. В одном из таких случаев и родился этот кейс смены поставщика штрипса.
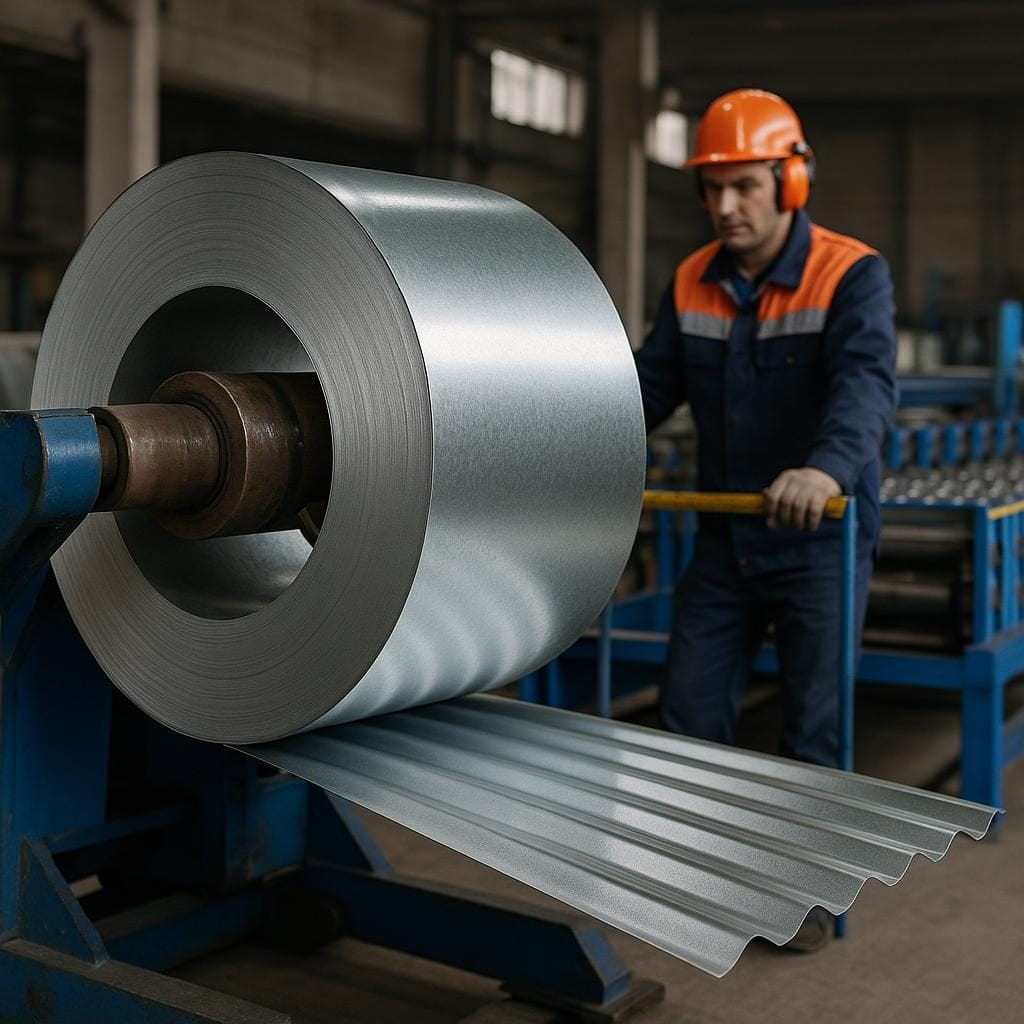
Ситуация была типичной для рынка. Завод профнастила работал с одним и тем же поставщиком рулонной стали несколько лет. Цена устраивала, логистика была отлажена, но в последние месяцы участились жалобы смены: то кромка с заусенцами, то толщина «гуляет», то цинковое покрытие местами темнее, чем нужно. На бумаге всё выглядело терпимо, а в реальности простои линии профнастила росли и начали съедать всю экономию от «выгодной» цены.
Я считаю, что момент истины в таких историях наступает не тогда, когда появляется первый брак, а когда технологи начинают подстраиваться под сырьё, а не под технологию. В этом кейсе операторы уже привыкли к тому, что при каждом новом рулоне нужно перенастраивать прижим, менять скорость, чаще чистить валки. Работали не по регламенту, а по ощущениям. Это всегда тревожный сигнал: линия профнастила должна работать стабильно, а не «как повезёт с рулоном».
Формальный повод задуматься о смене поставщика штрипса появился, когда отдел снабжения посчитал фактическую выработку линии за квартал. План по метражу профнастила выполнялся только за счёт переработки и работы по выходным. При этом прямых рекламаций к поставщику почти не было: всё укладывалось в допуски. На совещании прозвучал простой вопрос: если всё так хорошо, почему линия простаивает по 2–3 часа в неделю только из-за проблем с сырьём?
Я заметил, что многие компании недооценивают влияние качества штрипса на простои производства. В голове у снабжения сидит цифра цены за тонну, а у производственников — часы простоя. В этом кейсе мы договорились смотреть на картину целиком: считать не только закупочную стоимость рулонной стали, но и потери от остановок, перенастроек, брака и переработки. Как только это сделали, «дешёвый» поставщик перестал быть выгодным.
Первым шагом стала диагностика. Технологи вместе с начальником цеха описали конкретные проблемы: разница толщины по ширине штрипса, нестабильное натяжение из-за кривизны рулона, неоднородность цинкового покрытия, заусенцы на кромке после продольной резки. Отдельно зафиксировали, как это влияет на линию профнастила: частые перенастройки, снижение скорости прокатки, повышенный износ валков, рост процента брака по геометрии профиля.
Дальше мы сопоставили эти наблюдения с журналом простоев. Оказалось, что до 60 % остановок линии так или иначе связаны с сырьём: обрыв штрипса, замятие при заходе в клети, необходимость подрезать кромку, замена рулона из-за критического биения. Это и стало отправной точкой для поиска нового поставщика оцинкованного штрипса.
Смена поставщика рулонной стали — всегда риск. Я считаю ошибкой менять контрагента только по цене или по красивой презентации. В этом кейсе мы сформировали чёткие технические требования, а не просто «оцинковка такая-то, толщина такая-то». Уточнили допуски по толщине, требования к ровности рулона, качеству кромки после продольной резки, стабильности цинкового покрытия, упаковке и маркировке. Отдельным пунктом прописали ответственность за несоответствие и порядок рекламаций.
Параллельно отдел снабжения запросил у потенциальных поставщиков не только прайс, но и информацию о производственных мощностях, наличии собственной линии продольной резки, системе контроля качества, отгрузках для производителей профнастила. По моему опыту, если поставщик уверенно говорит о своей работе с линиями профнастила и ЛСТК, он лучше понимает требования к штрипсу, чем тот, кто просто торгует рулонной сталью оптом.
На этапе тестовых поставок мы договорились о пробной партии штрипса для производства профнастила. Это был принципиальный момент: не переходить сразу всем объёмом, а прогнать несколько рулонов на действующей линии, замерить фактические показатели и сравнить с текущим поставщиком. Важно было не только посмотреть на внешний вид металла, но и оценить, как он ведёт себя в реальном цикле производства.
Тестирование шло в несколько шагов. Сначала входной контроль: измерение толщины в разных точках, проверка ширины, ровности, качества цинкового покрытия, состояния кромки. Затем пробный запуск на линии профнастила с фиксацией скорости прокатки, количества перенастроек, числа остановок и процента брака. Отдельно технологи оценивали геометрию готового профиля и стабильность замка.
Результаты оказались показательными. При сопоставимой цене за тонну штрипса линия с тестовой партией нового поставщика отработала смену без внеплановых остановок по сырью. Скорость прокатки удалось поднять на 10–15 % без ухудшения качества. Количество корректировок прижима и натяжения снизилось, а операторы отметили, что металл идёт ровнее. Это не лабораторные цифры, а прямое влияние на выработку и зарплату смены.
Отдельно скажу про влияние качества штрипса на износ оборудования. В исходной ситуации за счёт кривизны рулона и нестабильной толщины валки и направляющие получали повышенную нагрузку. Линию приходилось чаще останавливать на профилактику, а это ещё один скрытый простой. После перехода на более стабильный штрипс нагрузка на оборудование стала равномернее, ушли резкие рывки при заходе полосы в клети, уменьшилось количество следов от задиров на профиле.
В этом кейсе важную роль сыграла и упаковка рулонов. Старый поставщик экономил на прокладках и защите торцов, из-за чего часть рулонов приходила с повреждённой кромкой. Формально это не всегда попадало под рекламацию, но на линии профнастила такие дефекты вылезали в виде обрывов и заеданий. Новый поставщик предложил более жёсткие требования к упаковке, и число проблем при установке рулона на размотчик сократилось.
Я считаю, что для производителей профнастила критично иметь не просто поставщика металла, а партнёра, который понимает специфику линии. В нашем случае мы дополнительно согласовали график поставок, чтобы минимизировать складские остатки и одновременно не допускать остановок из-за отсутствия сырья. Появилась предсказуемость: цех знает, когда придёт следующая партия, в каком объёме и с какими характеристиками.
Отдельный пласт — коммуникация между снабжением и производством. До смены поставщика штрипса эти службы жили в разных реальностях: одни смотрели на цену и сроки, другие — на простои и брак. В процессе кейса мы выстроили простой регламент: все случаи остановки линии по сырью фиксируются, анализируются и при необходимости доводятся до поставщика с конкретными данными. Это позволяет не спорить на уровне «нам кажется», а обсуждать факты.
Если говорить о цифрах, то после перехода на нового поставщика оцинкованного штрипса суммарные простои линии профнастила по причинам, связанным с сырьём, сократились в разы. Линия стала работать ближе к паспортной скорости, уменьшилось количество переработки и ночных смен. При этом закупочная цена металла не была самой низкой на рынке, но общая экономика проекта улучшилась за счёт роста выработки и снижения скрытых потерь.
Для меня главный вывод из этого кейса прост: кейс поставки штрипса нельзя оценивать только по прайсу. Стабильные поставки оцинкованного штрипса с прогнозируемыми характеристиками часто выгоднее, чем периодические акции с более дешёвым, но нестабильным сырьём. Особенно это заметно на линиях, где каждый час простоя — это десятки тысяч рублей упущенной выручки.
Отдельно стоит сказать о выборе типоразмеров и марок стали. В исходной ситуации завод профнастила работал с широким набором толщин и марок, что усложняло склад и увеличивало риск ошибок при отборе рулонов. В рамках перехода на нового поставщика мы оптимизировали номенклатуру: сократили количество позиций, выбрали оптимальные толщины под основные профили и согласовали это с возможностями продольной резки. Это упростило планирование и снизило вероятность путаницы.
Когда речь идёт о штрипсе для производства профнастила оптом, я всегда рекомендую смотреть на референсы поставщика. Если у компании есть опыт работы с крупными объектами, серийными линиями, сложными профилями, это хороший знак. На сайте ТПК «Гефест» в разделе реализованных объектов многие клиенты сначала изучают примеры, а уже потом выходят на контакт. Такой подход помогает быстрее понять, насколько поставщик соответствует вашим задачам.
В этом кейсе смена поставщика штрипса не была спонтанным решением. Это был осознанный шаг, основанный на анализе простоев, качестве сырья и возможностях партнёра. По моему опыту, именно такой подход позволяет не прыгать от одного поставщика к другому, а выстраивать долгосрочные отношения, в которых обе стороны заинтересованы в стабильном результате, а не в разовой сделке.
Если вы задумываетесь, как сократить простои линии профнастила, начните не с поиска самой низкой цены, а с аудита текущего штрипса и фиксации всех остановок по сырью. Сформулируйте технические требования к рулонной стали, обсудите их с потенциальными поставщиками, запросите тестовую партию и прогоните её на линии с замером всех ключевых параметров. Такой подход требует времени, но окупается за счёт стабильной работы цеха.
Я убеждён, что качественный штрипс для линии профнастила — это не абстрактное понятие, а совокупность конкретных характеристик: толщина, ровность, кромка, покрытие, упаковка и логистика. Когда все эти элементы выстроены, линия перестаёт бороться с сырьём и начинает делать то, для чего она создана — стабильно выпускать профнастил нужного профиля и качества. Если вы хотите обсудить требования к штрипсу под вашу линию или подобрать оптимальный формат поставки, проще всего связаться с нами через раздел контактов ТПК «Гефест» или сразу посмотреть доступные решения по профнастилу.