Первое, на что я смотрю при осмотре партии штрипса для профилей, – это не блеск цинка и не марка стали. Я беру край ленты пальцами и провожу вдоль кромки. Если палец цепляется, если чувствуется заусенец или микрозалом, я уже понимаю: на линии профилирования нас ждут проблемы. Либо повышенный износ роликов, либо задиры на готовом профиле, либо, в худшем случае, трещины в зоне кромки при нагрузке.
Кромка штрипса для ЛСТК и холодногнутых профилей – это зона концентрации напряжений. Профиль работает на изгиб, на кручение, на локальные нагрузки в узлах крепления. И именно кромка первой «сдает», если резка была грубой, с перегревом, с нарушением геометрии. Поэтому разговор о качестве штрипса для производства профилей я всегда начинаю не с толщины и цинкового покрытия, а с требований к кромке и к качеству резки.
Многие снабженцы по привычке ориентируются только на ГОСТ по стали и на толщину. В спецификации пишут: марка, толщина, ширина, покрытие. Про кромку – ни слова. В результате на завод приходит лента, формально соответствующая марке и толщине, но с рваными краями, с заусенцами и волнистостью. Линия профилирования начинает «рисовать» царапины, на гибах появляются микротрещины, а в ЛСТК-системах это прямой удар по ресурсу конструкции.
Если говорить о требованиях к кромке штрипса для ЛСТК, я всегда выделяю три ключевых параметра. Во‑первых, отсутствие острых заусенцев и наволакивания металла. Во‑вторых, минимальная зона наклепа и термического влияния после резки, чтобы кромка не была хрупкой. В‑третьих, стабильная геометрия: ровная линия без «зубцов», надрывов и подрезов. Все остальное – уже нюансы конкретной линии и проекта.
Заусенцы на штрипсе для профиля – это не просто неудобство при работе и риск порезов для персонала. Каждый заусенец – потенциальный очаг коррозии. Цинковое покрытие в зоне заусенца нарушено, металл оголен, а при профилировании заусенец дополнительно деформируется. В результате на готовом профиле мы получаем тонкую, вытянутую «иглу» без защитного слоя. В условиях влажности и конденсата, характерных для кровель и промышленных объектов, такая точка начинает ржаветь первой.
Качество кромки штрипса напрямую связано с качеством резки. Продольная резка рулонной стали может быть чистой и контролируемой, а может оставлять грубый след. Если ножи тупые, неправильно отрегулирован зазор или нарушена соосность, кромка будет рваной, с наклепом и микротрещинами. Для ЛСТК и холодногнутых профилей это критично: при формовании и последующей эксплуатации такие дефекты усиливают концентрацию напряжений в кромочной зоне.
Я замечал, что производители профилей, которые один раз столкнулись с массовыми рекламациями по коррозии кромки, потом очень жестко подходят к выбору поставщика штрипса. Они уже не готовы брать «любой» штрипс, даже если цена привлекательная. Их интересует, как организован контроль качества кромки оцинкованного штрипса, какие допуски по заусенцу и сколам, как часто меняются ножи на линии резки, как фиксируются результаты визуального контроля.
Если говорить о допусках и дефектах кромки стальной ленты, я бы разделил их на три группы. Первая – критические дефекты: глубокие надрывы, расслоения, трещины, крупные сколы, выходящие за пределы допуска по ширине. Такой штрипс для производства профилей использовать нельзя, особенно для несущих ЛСТК-элементов. Вторая – значимые дефекты: выраженные заусенцы, волнистость кромки, локальные подрезы. Они не всегда приводят к немедленному браку, но резко снижают ресурс профиля и увеличивают износ оборудования. Третья – допустимые отклонения: мелкие неровности в пределах норм, не влияющие на геометрию и защитное покрытие.
Нормы качества кромки штрипса для холодногнутых профилей обычно завязаны на требования к самому профилю: по геометрии, несущей способности, коррозионной стойкости. Если кромка имеет микротрещины или сильный наклеп, профиль в зоне отверстий и вырубок может треснуть при монтаже или под нагрузкой. Особенно это заметно в ЛСТК, где толщина металла невелика, а нагрузка на отдельные элементы достаточно высока. Поэтому требования к кромке здесь жестче, чем, например, для обрешеточных элементов второстепенного назначения.
Влияние качества кромки штрипса на ресурс профиля часто недооценивают. Профиль может быть рассчитан правильно, сталь – соответствовать марке, цинк – быть в норме по массе покрытия. Но если кромка повреждена, ресурс конструкции падает. В местах опирания, в узлах крепления, в зоне вырубок и отверстий именно кромка испытывает максимальные локальные напряжения. Любой дефект – надрыв, скол, глубокий заусенец – становится стартовой точкой для трещины или коррозионного очага.
Отдельный вопрос – как проверить кромку штрипса при приемке, если вы не производитель металлопроката, а завод профилей или монтажная компания. Здесь я всегда рекомендую не ограничиваться только документами и общей визуальной оценкой рулона. Нужно разрезать упаковку, отмотать несколько витков, осмотреть кромку по всей ширине рулона, а не только сверху. Полезно сделать выборочный контроль по всей партии: взять несколько рулонов, проверить кромку на разных участках, оценить наличие заусенцев, сколов, волнистости.
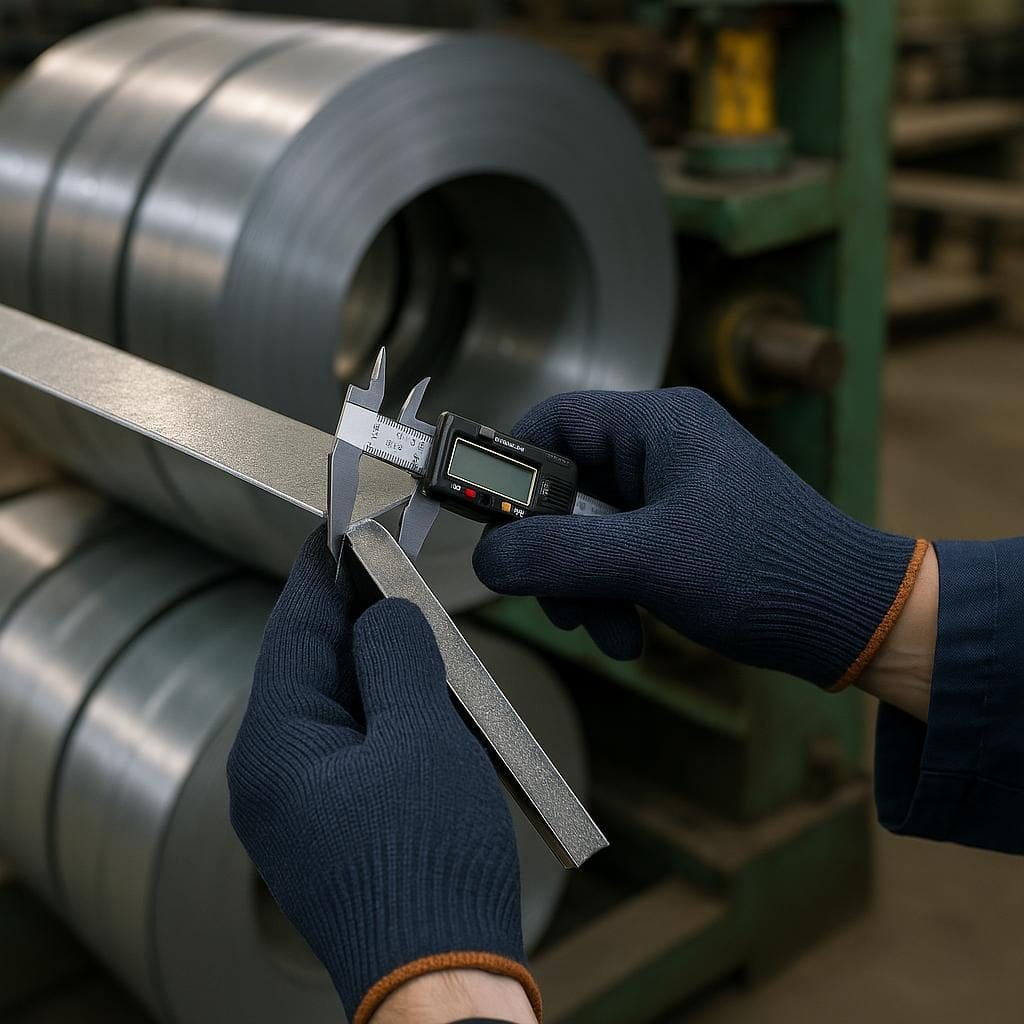
Простой и рабочий прием – использовать белую хлопчатобумажную перчатку и провести ею вдоль кромки. Если перчатка рвется или цепляется, качество кромки штрипса вызывает вопросы. Для более детальной оценки можно использовать лупу и измерительный инструмент, чтобы оценить высоту заусенца и глубину дефектов. При необходимости фиксируйте обнаруженные дефекты фото и видео, чтобы иметь аргументы в диалоге с поставщиком.
Когда речь идет о штрипсе для ЛСТК, требования к кромке стоит прописывать прямо в договоре и в техническом задании. Формулировки «без острых заусенцев», «без надрывов и расслоений», «кромка ровная, без сколов» должны быть не просто пожеланиями, а частью обязательных условий поставки. Это дисциплинирует обе стороны и снижает риск споров при приемке. Если поставщик заявляет, что у него есть продольная резка с контролем качества, попросите описать, как именно этот контроль организован.
Для производства оцинкованного профиля, особенно несущего, я считаю оправданным работать с теми, кто специализируется именно на штрипсе и стальной ленте, а не просто перепродает рулонный металл. Там, где есть своя линия продольной резки, проще обеспечить стабильное качество кромки и оперативно реагировать на замечания. Например, при выборе штрипса для профилей логично ориентироваться на поставщиков, которые одновременно работают и с рулонной сталью, и с готовыми решениями для профилей, как это делаем мы в ТПК «Гефест».
Если вы производите оцинкованный профиль, имеет смысл выстраивать связку: требования к профилю – требования к штрипсу – требования к резке. На этапе проектирования профиля вы задаете толщину, марку стали, тип цинкового покрытия. На этапе выбора штрипса фиксируете допуски по ширине, качеству кромки, допустимым дефектам. На этапе резки контролируете состояние ножей, зазоры, стабильность подачи. Такая логика позволяет избежать ситуации, когда хороший проект и хорошая сталь «убиваются» плохой кромкой.
Отдельно скажу о влиянии кромки на работу линии профилирования. Заусенцы и волнистость кромки увеличивают трение в направляющих, вызывают дополнительные усилия на роликах, приводят к неравномерному формованию. В результате линия работает с повышенной нагрузкой, растет износ инструмента, появляются геометрические отклонения по готовому профилю. В тяжелых случаях возможны застревания ленты и вынужденные остановки. Все это – прямые потери по времени и деньгам.
Если вы только планируете запуск производства профилей, имеет смысл заранее протестировать несколько вариантов штрипса с разным качеством кромки. На практике сразу видно, как меняется поведение ленты на линии, насколько стабильна геометрия профиля, как ведет себя кромка после формования. [ДОБАВИТЬ ЛИЧНЫЙ ПРИМЕР] Такой тест стоит недорого, но дает четкое понимание, какие требования к кромке нужно зафиксировать в ваших внутренних стандартах.
Для ЛСТК-систем, где используется тонкий оцинкованный штрипс, качество резки особенно чувствительно. Тонкая сталь быстрее перегревается, сильнее подвержена наклепу, а любые микротрещины в кромке быстрее проявляются под нагрузкой. Поэтому я бы рекомендовал для ЛСТК отдельно прописывать нормы качества кромки штрипса для холодногнутых профилей и не смешивать их с требованиями к более толстому металлопрокату для второстепенных элементов.
Если вы закупаете штрипс у нескольких поставщиков, полезно вести внутренний журнал по качеству кромки: фиксировать, от кого пришла партия, какие дефекты кромки были замечены, как вела себя лента на линии, были ли рекламации по коррозии или трещинам в зоне кромки. Через несколько месяцев у вас появится объективная картина, кто реально держит уровень по качеству резки, а кто экономит на обслуживании ножей и настройке линий.
Я считаю, что контроль качества кромки штрипса – это не «перестраховка», а нормальная часть управления рисками для тех, кто работает с ЛСТК и холодногнутыми профилями. Проще один раз жестко задать требования к кромке, чем потом разбираться с трещинами на объектах и ускоренной коррозией. Тем более что на рынке есть поставщики, которые умеют стабильно держать качество кромки и готовы это подтверждать не только словами, но и реальными образцами и отгруженными партиями.
Если вы сейчас пересматриваете требования к металлопрокату для своих профилей, начните именно с кромки штрипса. Перепроверьте свои ТЗ, добавьте конкретные формулировки по заусенцам, надрывам и волнистости, организуйте выборочный контроль при приемке. Это не потребует кардинальных инвестиций, но заметно повысит предсказуемость качества вашей продукции и снизит риск неприятных сюрпризов на объектах.
При выборе поставщика штрипса для профилей посмотрите не только на цену, но и на его специализацию. Компании, которые профессионально занимаются продольной резкой рулонной стали и поставками оцинкованного штрипса, как правило, лучше контролируют качество кромки и готовы обсуждать индивидуальные требования.
Если вы уже выпускаете или только планируете выпускать оцинкованный профиль для ЛСТК и других систем, имеет смысл заранее согласовать с поставщиком штрипса требования к кромке и протестировать несколько партий на своей линии. Это позволит избежать лишних остановок производства и снизит риск рекламаций.
Для тех, кто работает с ответственными объектами, полезно периодически возвращаться к вопросу качества кромки штрипса и сопоставлять его с реальными условиями эксплуатации. Опыт эксплуатации ангаров, кровель и промышленных зданий, о которых мы рассказываем в разделе наших объектов, показывает, что внимание к деталям на этапе закупки металлопроката напрямую отражается на сроке службы конструкций.