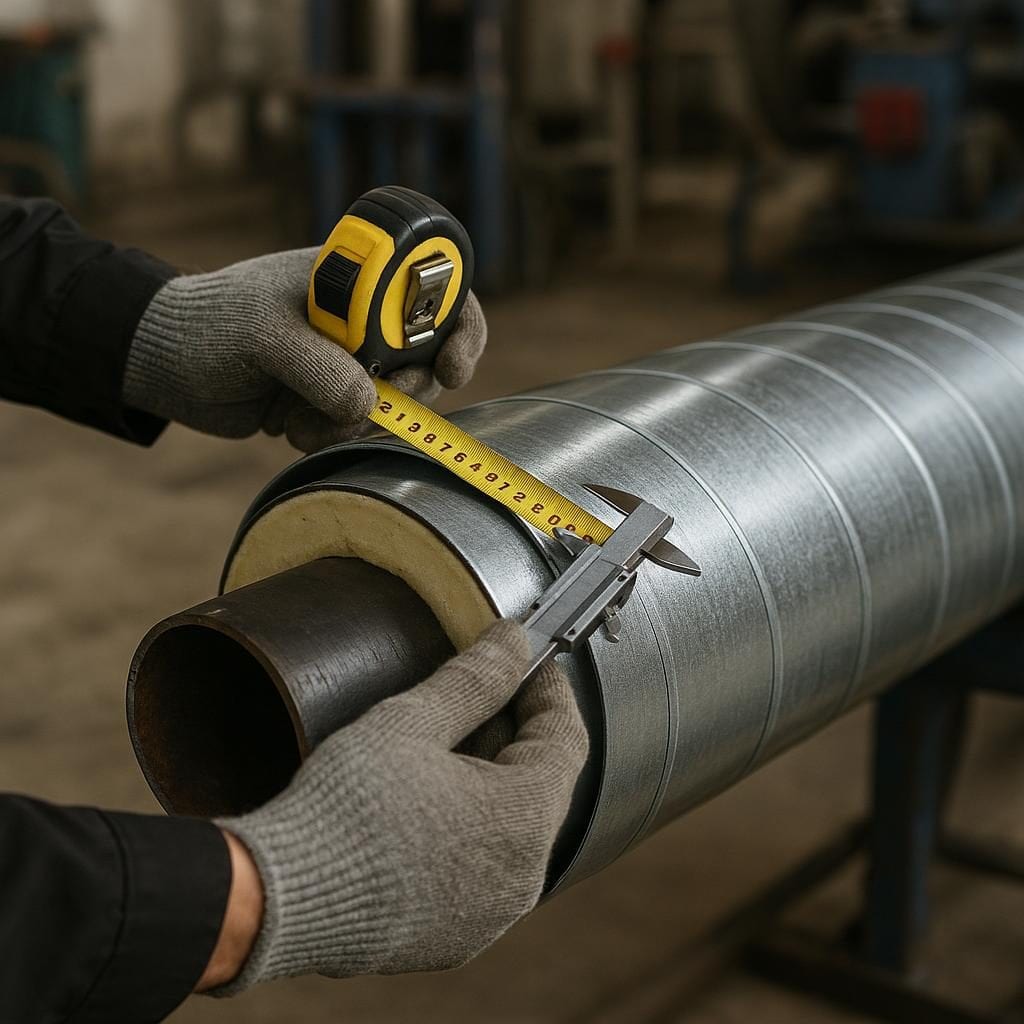
Чаще всего о штрипсе для оболочек труб ППУ вспоминают уже на этапе проблем. Спирально-навивная линия рвет ленту на замке, оболочка ведет себя «гармошкой» на стыках, а монтажники жалуются на овальность и трещины по спирали. Формально все просто: оцинкованная стальная лента нужной ширины и толщины. На практике именно от нюансов выбора штрипса зависит, будут ли ваши оболочки служить весь срок теплотрассы или превратятся в источник постоянных рекламаций.
По теме также полезно посмотреть: Штрипс и оцинкованная лента.
Я все чаще вижу одну и ту же картину: в спецификации написано «штрипс оцинкованный для изоляции труб, толщина 0,55–0,7 мм», а по факту поставляется любая оцинковка, которая есть на складе у ближайшего трейдера. Без проверки стали, фактической толщины, типа цинкового покрытия и качества продольной резки. В итоге экономия на тонне металла оборачивается потерей времени на линии, перерасходом сырья и конфликтами с заказчиком.
Если говорить прямо, штрипс для оболочек труб ППУ — это не универсальная лента «на все случаи жизни». У него своя механика работы. Оболочка должна держать геометрию, выдерживать транспортировку, не трескаться при изгибе, не ржаветь в зоне замка и стыков. Поэтому выбор стали и параметров штрипса нельзя сводить к одному числу толщины.
Линия, замок и выбор стали
Первый вопрос, с которого я начинаю любой разговор про выбор стали для оболочек ППУ, — это тип линии и конструкция замка. Спирально-навивные оболочки предъявляют к штрипсу другие требования, чем продольно-сварные. Для спирально-навивных оболочек ППУ особенно критичны стабильная ширина ленты, отсутствие волнения кромок и равномерная толщина по всей длине. Любой перепад тут же проявляется в виде «ступенек» на спирали и проблем с замком.
По марке стали для таких задач обычно выбирают холоднокатаную сталь по ГОСТ с цинковым покрытием нормальной или повышенной толщины. Мягкая сталь удобнее в формовке, но при излишней пластичности оболочка может «играть» и хуже держать форму при нагрузке. Более прочная сталь лучше держит геометрию, но требует аккуратной настройки линии, чтобы избежать трещин по замку. В каждом конкретном случае приходится искать баланс между формуемостью и жесткостью, а не гнаться только за минимальной ценой за тонну.
Толщина штрипса: диапазон против стабильности
Отдельная тема — толщина оцинкованного штрипса для труб ППУ. Формально многие проекты допускают диапазон, например 0,5–0,7 мм. На бумаге это удобно, а в цеху такой «люфт» превращается в разный момент настройки линии, отличающуюся жесткость оболочек и разную устойчивость к вмятинам. Если вы сегодня крутите 0,5 мм, а завтра 0,7 мм, линия фактически работает с двумя разными продуктами.
По моему опыту, для стабильного производства спирально-навивных оболочек ППУ лучше сразу зафиксировать рабочий диапазон толщин и не прыгать между крайними значениями. Например, выбрать 0,55–0,6 мм для небольших диаметров и 0,7–0,8 мм для крупных, но внутри каждой группы держать одну-две типовые толщины. Тогда и настройка линии, и прогноз по жесткости оболочек становятся предсказуемыми.
При этом важно понимать, что реальная толщина штрипса — это не только цифра в накладной. Если поставщик режет ленту с рулона, где толщина гуляет по сечению, вы получите «зебру» по жесткости: на одном витке оболочка формуется легко, на другом линия начинает «плеваться». Поэтому я всегда настаиваю на контроле фактической толщины по партии, а не только на ссылке на ГОСТ в сертификате.
Цинковое покрытие и кромка
Цинковое покрытие для оболочек ППУ — еще один параметр, который часто недооценивают. Оцинкованная стальная лента для труб ППУ работает в условиях перепадов температур, влажности, возможных повреждений при транспортировке и монтаже. Недостаточная масса цинка ускоряет коррозию, особенно в зоне замка и на кромках, где металл испытывает дополнительные напряжения.
Для оболочек труб ППУ я считаю оправданным выбирать не минимально допустимое, а комфортное для ресурса покрытие. Равномерность слоя цинка по ширине и длине штрипса критична: локальные «просветы» быстро проявятся ржавыми пятнами на готовых изделиях. Здесь важно не только заявленное значение, но и стабильность технологии оцинкования у производителя исходного рулона.
Отдельно скажу о кромках. При продольной резке под заказ кромка штрипса должна быть чистой, без заусенцев и надрывов. Любой дефект на кромке в спирально-навивной оболочке превращается в концентратор напряжений и потенциальную трещину. Поэтому штрипс оцинкованный продольная резка под заказ — это не просто «нарезать по ширине», а обеспечить качество реза, соответствующее требованиям к оболочкам ППУ.
Продольная резка и допуски по ширине
Многие проблемы с оболочками начинаются именно с продольной резки. Если резка ведется на изношенном оборудовании, с неправильным зазором между ножами, вы получите волну по кромке, микротрещины, местами содранный цинк. На линии это проявится как нестабильный замок, повышенный износ роликов и неожиданные разрывы. Поэтому при выборе поставщика штрипса для ППУ я всегда уточняю, на каком оборудовании режут, как контролируют зазор и как проверяют кромку.
Стабильная ширина штрипса — еще один параметр, который часто недооценивают. Для спирально-навивных оболочек ППУ даже плюс-минус 0,5 мм по ширине могут привести к тому, что замок будет то пережать, то не дожимать. В результате часть оболочек придется отправлять в брак или дорабатывать вручную. Это прямые потери, которых можно избежать, если изначально требовать от поставщика узкий допуск по ширине и подтверждение контроля.
Если вы планируете штрипс для ППУ оболочек купить оптом, имеет смысл сразу обсуждать с поставщиком типовые ширины под ваши диаметры и конструкцию замка. Тогда продольная резка будет не разовой услугой, а отлаженным процессом под конкретную линию. Это снижает риск разброса по ширине и упрощает планирование производства.
Геометрия рулонов и упаковка
Отдельный блок вопросов — это геометрия и упаковка. Штрипс для оболочек труб ППУ должен приходить в рулонах, которые удобно ставить на размотчик без дополнительных операций. Овальность рулона, смещение витков, слабая или чрезмерно тугая намотка — все это потом превращается в рывки на линии, неравномерное натяжение и дефекты спирали. Я всегда прошу поставщика описать стандарт упаковки и крепления рулонов, а при первой поставке внимательно смотрю, как рулон ведет себя на размотчике.
Упаковка важна и с точки зрения сохранности цинкового покрытия. Если рулоны плохо защищены от влаги и механических повреждений, вы получите штрипс с локальной коррозией и вмятинами. На оболочке это вылезет пятнами и геометрическими дефектами. Поэтому экономия на упаковке в цепочке поставки штрипса для изоляции труб — сомнительная стратегия.
С точки зрения логистики и планирования производства выгоднее работать с поставщиком, который не только режет штрипс, но и понимает специфику оболочек ППУ. В этом смысле сотрудничество с профильным производителем оцинкованной ленты, таким как ТПК «Гефест», позволяет заранее согласовать типоразмеры, допуски и требования к упаковке. На странице с нашей оцинкованной лентой и штрипсом https://tpk-gefest.ru/shtrips-lenta-oczinkovannaya/ мы подробно описываем параметры продукции и варианты продольной резки.
Типичные ошибки снабжения
Если говорить о типичных ошибках снабжения, на первом месте я бы поставил закупку «по названию», а не по параметрам. Формулировка «штрипс для ППУ оболочек, оцинкованный» без уточнения стали, толщины, цинка, допусков по ширине и требований к кромке — прямое приглашение к проблемам. Вторая ошибка — попытка использовать один и тот же штрипс для разных линий и диаметров, не учитывая, что требования к жесткости и формуемости меняются.
Третья распространенная ошибка — игнорирование обратной связи от производства. Если линия регулярно жалуется на разрывы, нестабильный замок, повышенный износ роликов, а снабжение продолжает закупать тот же штрипс, ситуация не изменится. Я считаю правильным выстраивать диалог между технологами, снабжением и поставщиком, чтобы корректировать параметры штрипса под реальные условия работы линии.
Еще один важный момент — проверка партии при приемке. Для меня нормальная практика, когда при поступлении рулонов штрипса для оболочек ППУ выборочно проверяют толщину, ширину, состояние кромки и покрытия. Это не занимает много времени, но позволяет отсеять проблемные партии до того, как они попадут на линию. Если вы работаете с крупными объемами, имеет смысл формализовать такую проверку в виде внутреннего регламента.
Штрипс как элемент системы
Когда речь заходит о долгосрочных проектах по теплотрассам, я всегда рекомендую смотреть на штрипс не как на расходник, а как на элемент системы. Оболочка ППУ — это не просто «обертка» для трубы, а часть конструкции, от которой зависит ресурс всей линии. Поэтому выбор штрипса должен быть увязан с требованиями проекта, условиями эксплуатации и опытом предыдущих объектов. На странице реализованных объектов ТПК «Гефест» https://tpk-gefest.ru/obekty/ можно увидеть, как разные решения по металлопрокату применяются на реальных стройках.
Если подытожить практический подход, который я считаю рабочим, он выглядит так. Сначала вы фиксируете требования линии и проекта: тип оболочек, диаметр, конструкция замка, условия эксплуатации. Затем вместе с поставщиком подбираете марку стали, диапазон толщин и массу цинка, исходя из этих требований, а не только из цены. Далее согласуете допуски по ширине, качеству кромки и стандарт упаковки. И только после этого переходите к регулярным поставкам с контролем партии на входе.
Оцинкованный штрипс для оболочек труб ППУ — продукт, в котором мелочей нет. Толщина, сталь, цинк, резка, упаковка и логистика складываются в итоговое качество оболочки и стабильность вашей линии. Если подойти к выбору штрипса системно, а не формально, вы заметите, как снижается доля брака, стабилизируется производительность и исчезают хронические проблемы с замком и геометрией. На мой взгляд, это тот случай, когда грамотная спецификация и работа с профильным поставщиком окупаются быстрее, чем любая попытка сэкономить на «безымянной» ленте.