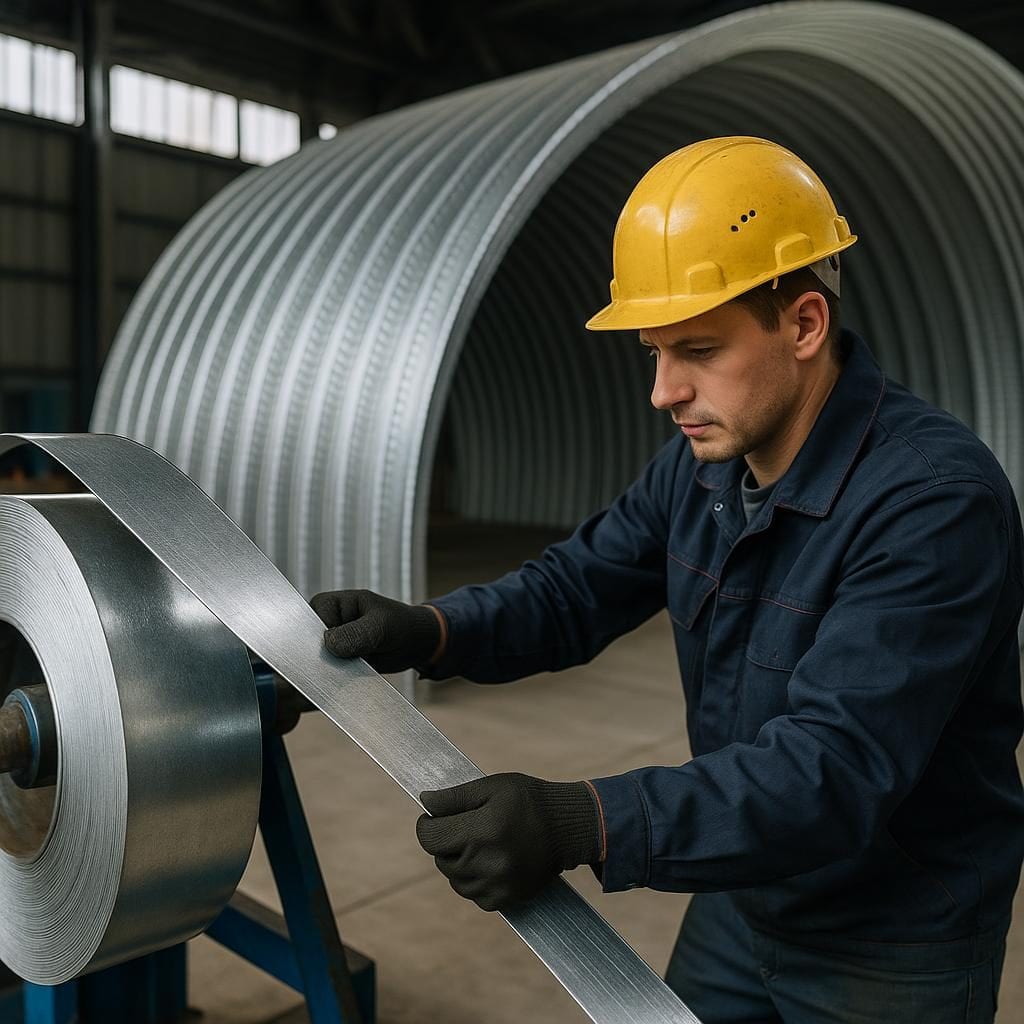
Первый тревожный звонок на производстве ангара обычно звучит одинаково: «Профилегиб не держит геометрию, металл ведет, дуги пляшут». Формально все сделали по проекту, а по факту — перерасход металла, потерянное время и нервный монтаж. В девяти случаях из десяти корень проблемы не в станке, а в исходном штрипсе: толщина гуляет, кромка рваная, полоса «винтом», а марка стали подобрана по остатку, а не по расчету.
По теме также полезно посмотреть: Штрипс и оцинкованная лента.
Я считаю, что для бескаркасных ангаров штрипс — это не просто сырье, а несущий элемент конструкции в зачаточном состоянии. Любая погрешность в геометрии и прочности на этом этапе потом многократно усиливается при профилировании и монтаже. Поэтому разговор о штрипсе для арочных и бескаркасных ангаров всегда начинается не с цены за тонну, а с требований к геометрии, марке стали и стабильности характеристик по всей партии.
Если смотреть на реальные объекты, арочный ангар работает как единая оболочка, которая воспринимает снеговые, ветровые и монтажные нагрузки через непрерывный контур. Это не набор разрозненных ферм, где можно «простить» отдельный слабый элемент. Здесь каждая дуга, сформированная из штрипса, включена в общую работу. Поэтому толщина, предел текучести и качество цинкового покрытия перестают быть абстракцией и напрямую превращаются в запас прочности и срок службы ангара.
Когда речь заходит о толщине штрипса для арочного ангара, многие пытаются найти универсальную цифру. По моему опыту, это всегда компромисс между расчетной нагрузкой, шагом дуг, высотой и шириной ангара, а также типом профиля, который формирует профилегиб. Для легких ангаров небольшого пролета часто используют толщины в диапазоне 0,7–0,9 мм. Для промышленных объектов, складов с повышенными снеговыми нагрузками и больших пролетов разумно смотреть в сторону 1,0–1,2 мм и выше по согласованию с проектировщиком. Ошибка здесь типичная: ориентироваться на «как у соседей», а не на конкретный расчет под свой регион и конфигурацию.
Отдельный вопрос — марка стали для штрипса бескаркасных ангаров. Для формования несущих арочных элементов обычно выбирают низколегированные или низкоуглеродистые конструкционные стали с гарантированным пределом текучести и хорошей формуемостью. Слишком «мягкая» сталь приводит к излишним деформациям и потере формы дуги под нагрузкой, слишком «жесткая» — к риску трещин при профилировании и локальных надрывов цинкового слоя. Важно, чтобы поставщик мог подтвердить марку и механические свойства документально, а не общими словами «ангарная сталь».
Геометрия штрипса для бескаркасных ангаров — тема, которую часто недооценивают. На словах все понимают, что полоса должна быть ровной и одинаковой по ширине. На практике мы сталкиваемся с отклонениями по ширине, которые выходят за рамки допусков, с волнистостью, продольным изгибом и так называемым «винтом». Для профилегиба это означает постоянную перенастройку, нестабильный профиль и разброс размеров готовых дуг. В итоге монтажники на объекте вынуждены «подгонять» геометрию уже по месту, теряя время и точность.
Я заметил, что особенно критична стабильность ширины штрипса. Профилегиб формирует профиль по заданной кинематике, и если ширина гуляет даже на доли миллиметра сверх допуска, меняется высота гофры, шаг, геометрия замка, а иногда и радиус дуги. Для бескаркасного ангара это может вылиться в накопленную ошибку по длине и высоте, когда последние дуги просто не стыкуются с проектной отметкой. Поэтому при заказе штрипса под ангар я всегда рекомендую фиксировать допуски по ширине в договоре и контролировать их по факту поставки.
Продольная резка штрипса под ангар — отдельный источник рисков. Если резка выполняется на изношенном оборудовании, с неотрегулированными ножами, появляются заусенцы, наклеп по кромке, микротрещины в цинковом покрытии. Все это ускоряет коррозию и ухудшает работу замков и стыков. Качественная продольная резка оцинкованного штрипса для ангаров предполагает ровную чистую кромку, минимальный нагрев зоны реза и отсутствие «рваного» цинка. Здесь важно не только оборудование, но и правильный подбор режимов под конкретную толщину и марку стали.
Прочность оцинкованного штрипса для ангаров — это не только предел текучести и временное сопротивление, указанные в сертификате. На практике на долговечность конструкции влияет сочетание прочности стали, толщины, качества цинкового слоя и реальных условий эксплуатации. Слишком тонкий штрипс даже из прочной стали будет чувствителен к локальным повреждениям, вмятинам от транспорта и монтажа. Слишком толстый при недостаточной формуемости может дать микротрещины в местах максимального изгиба, особенно если радиус дуги близок к предельному для данного профиля.
Геометрия штрипса для ангаров тесно связана с качеством рулона, из которого он режется. Если рулон изначально имеет конусность, поперечную волну или неравномерное натяжение, продольная резка только зафиксирует эти дефекты в готовой полосе. Поэтому я всегда обращаю внимание на происхождение рулона, его хранение и упаковку. Для ответственных объектов, таких как бескаркасные ангары, экономия на исходном рулоне часто оборачивается многократными затратами на исправление геометрии уже на линии профилирования.
Отдельно стоит сказать о цинковом покрытии. Для ангаров, особенно эксплуатируемых в агрессивной среде или с высокой влажностью, толщина и равномерность цинкового слоя критичны. Неравномерное покрытие, пропуски, подтёки и наплывы приводят к очаговой коррозии, особенно по кромкам и в местах формования. При выборе штрипса оцинкованного для ангаров я рекомендую запрашивать не только марку стали, но и класс цинкового покрытия, а также визуально осматривать поверхность и кромки на предмет дефектов.
Практический момент, о котором часто забывают: совместимость штрипса с конкретной линией профилирования. У каждого профилегиба есть свои ограничения по толщине, жесткости и ширине полосы. Если штрипс слишком жесткий или с повышенным пределом текучести, линия может не формовать профиль до конца, оставляя остаточные напряжения и пружинение дуги. В результате при монтаже дуга «распрямляется», и монтажники вынуждены применять дополнительные усилия, что снижает точность и ресурс конструкции.
Когда заказчик ищет, где штрипс для арочных ангаров купить, он часто сравнивает только цену за тонну и срок поставки. По моему опыту, более разумный подход — оценивать поставщика по способности обеспечить стабильную геометрию, подтвержденные марки стали и контролируемую продольную резку. На нашем сайте есть отдельный раздел, посвященный оцинкованной ленте и штрипсу, где можно подробнее посмотреть типоразмеры и области применения, а также задать технические вопросы напрямую специалистам: оцинкованный штрипс и лента для производства.
Еще один важный аспект — повторяемость партий. Ангар редко ограничивается одной поставкой металла. Если первая партия штрипса показала себя хорошо, логично ожидать того же качества и от следующих. Но без выстроенной системы контроля у поставщика это превращается в лотерею. Я считаю, что для бескаркасных ангаров критично работать с теми, кто ведет учет параметров по партиям, может воспроизвести нужную геометрию и толщину и не меняет марку стали без согласования.
Полезно смотреть и на реализованные объекты поставщика. Когда видишь, как штрипс «повел себя» в реальных ангарах, проще оценить, насколько заявленные характеристики соответствуют действительности. На примере уже построенных складов, производственных и сельскохозяйственных ангаров понятнее, какие решения по толщине, марке стали и геометрии штрипса работают лучше в конкретных климатических условиях. Для этого мы, например, показываем часть реализованных проектов в разделе объекты из рулонного металла, и такой подход, на мой взгляд, должен стать нормой для ответственных поставщиков.
Если говорить о типичных ошибках закупки штрипса для бескаркасных ангаров, на первом месте я бы поставил игнорирование требований к геометрии. В спецификации пишут только толщину и ширину, иногда марку стали, но не фиксируют допуски по ширине, плоскостности, качеству кромки и цинкового покрытия. В результате формально поставка соответствует договору, а фактически линия профилирования не может стабильно работать. Вторая ошибка — попытка сэкономить за счет более тонкого штрипса без перерасчета конструкции. Это прямой путь к снижению запаса прочности и проблемам при эксплуатации.
Третья распространенная ошибка — выбор штрипса без учета условий эксплуатации ангара. Для агрессивных сред, при хранении удобрений, химии, кормов с высокой влажностью требования к цинковому покрытию и стали выше, чем для сухого складского ангара. Если эти нюансы не учесть на этапе закупки, через несколько лет можно столкнуться с коррозией несущих элементов и необходимостью дорогостоящего ремонта или усиления конструкции.
Я убежден, что грамотный выбор оцинкованного штрипса для бескаркасных ангаров начинается с четко сформулированных требований. Не «нужен штрипс под ангар», а конкретный запрос: толщина с допуском, марка стали с подтвержденными механическими свойствами, класс цинкового покрытия, требования к геометрии и качеству продольной резки. Когда эти параметры зафиксированы, диалог с поставщиком становится предметным, а риск неприятных сюрпризов на линии профилирования и на объекте резко снижается.
Практический вывод для отделов снабжения и производителей ангаров прост. Если вы хотите получить предсказуемый результат, относитесь к штрипсу как к ответственному элементу конструкции, а не как к безликой полосе металла. Формулируйте требования к геометрии и прочности в техническом задании, проверяйте соответствие по факту поставки и не стесняйтесь задавать поставщику неудобные вопросы. Такой подход окупается не только в надежности ангара, но и в экономике проекта: меньше брака, меньше простоев, меньше переделок на объекте.