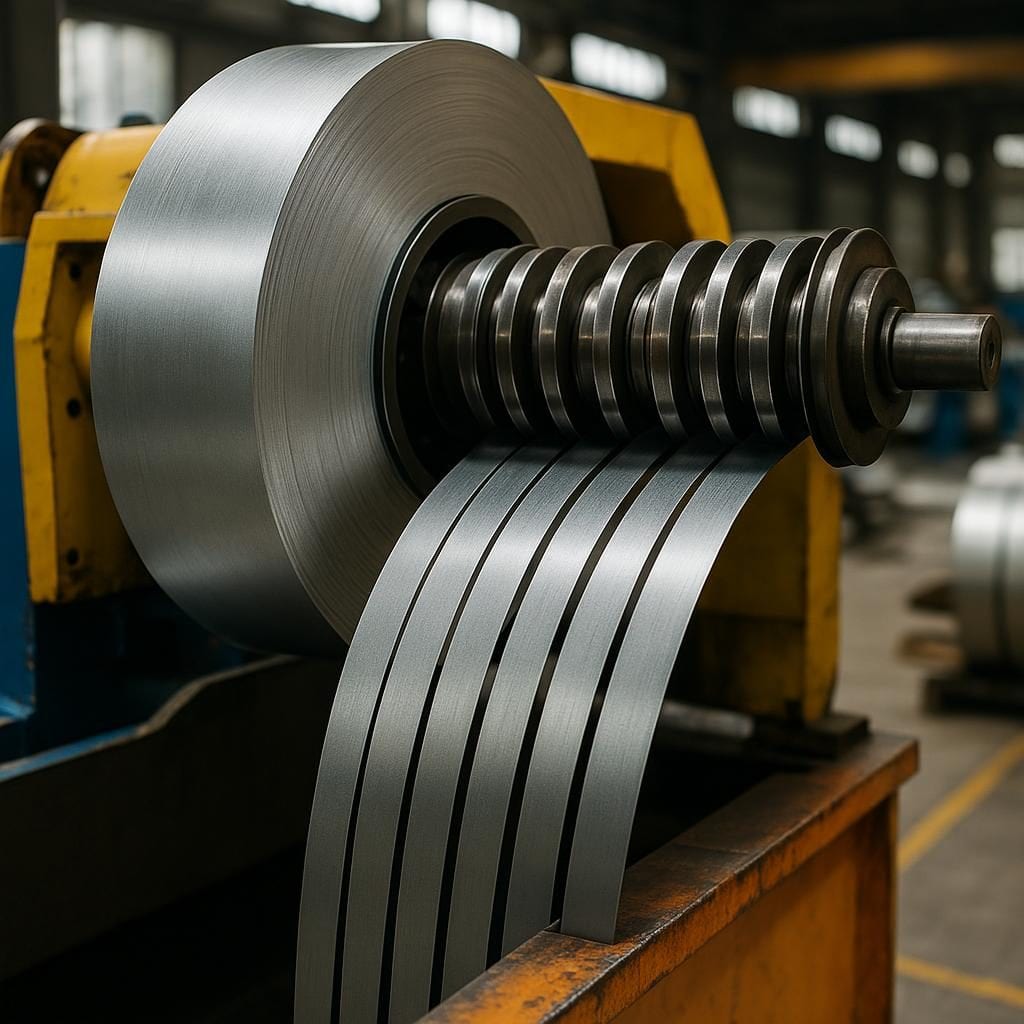
Чаще всего брак в готовом изделии начинается не на линии, а в момент, когда снабженец заполняет заявку на рулонную оцинкованную сталь. Один неверный параметр в письме поставщику — и вместо стабильного производства вы получаете перерасход металла, простои, конфликт с монтажниками и лишние согласования с бухгалтерией. Я много раз видел, как формально «правильный» заказ превращался в проблему только потому, что не были проговорены толщина, допуски или тип покрытия.
Когда наименование подменяет техническое задание
Первая типичная ошибка при заказе рулонной стали для продольной резки — опора только на наименование без технических параметров. В заявке звучит: «оцинкованная сталь в рулонах, 0,5, под штрипс», и на этом описание заканчивается. Не указаны марка стали, класс цинкового покрытия, вид поверхности, точность толщины, требования к внутреннему диаметру рулона. В итоге поставщик отгружает то, что считает стандартом, а на производстве выясняется, что сталь жестче, чем нужно, цинк тоньше, чем ожидали, а рулоны не встают на размотчик.
Неверный выбор толщины рулонной стали
Вторая ошибка снабжения при закупке штрипса — неверный выбор толщины рулонной стали для продольной резки. Толщину часто берут «как в прошлый раз» или «как у конкурентов», не сверяясь с расчетами прочности и фактическими требованиями к изделию. Для воздуховодов, оболочек труб ППУ, ЛСТК и кровельных элементов диапазон рабочих толщин разный, и шаг в 0,1 мм иногда критичен. Чуть тоньше — и растет риск деформаций, вмятин, проблем при транспортировке и монтаже. Чуть толще — и сразу увеличивается вес, нагрузка на конструкции, стоимость партии и требования к оборудованию.
Я считаю особенно опасной ситуацию, когда толщина указывается без класса точности. В ТУ и ГОСТах есть нормальная, повышенная и высокая точность по толщине. Если вы не зафиксировали этот параметр, вы можете получить металл с допустимым, но максимальным отклонением. На бумаге все в норме, а по факту часть штрипса уходит в переработку, потому что линия не выдерживает разброс по толщине или готовое изделие не проходит внутренний контроль. Так появляются скрытые потери, которые не видно в договоре, но очень хорошо видно в себестоимости.
Ошибки в указании ширины штрипса
Третья распространенная ошибка при заказе рулонной оцинкованной стали — неточное указание ширины штрипса при продольной резке. В заявке пишут «полоса 125 мм», а потом на линии выясняется, что под конкретный профиль нужна рабочая ширина 124,5 мм с учетом припуска на обрезку кромки и технологических потерь. Или наоборот, ширина указана слишком мала, и при профилировании не хватает металла на формирование замка или полки профиля. В результате приходится перенастраивать линию, менять карты раскроя, а часть штрипса уходит в отход.
По моему опыту, ошибка в указании ширины часто связана с тем, что снабжение и производство говорят на разном языке. Конструктор оперирует чистовыми размерами изделия, технолог — картой раскроя и припусками, а снабженец видит только цифру в спецификации. Если не свести эти три уровня в одну таблицу, заказ получается «средней температуры по больнице». В идеале перед закупкой рулонного металла под продольную резку нужно один раз совместно с технологом и конструктором зафиксировать рабочие ширины штрипса под каждое изделие и использовать их как стандарт.
Покрытие и цинкование: где теряется ресурс
Отдельный блок ошибок связан с выбором покрытия и цинкования рулонной стали. Типичные ошибки при закупке оцинкованной стали в рулонах выглядят так: «берите обычную оцинковку, как у всех», без уточнения массы цинка, типа пассивации, наличия или отсутствия защитной пленки. Для внутренних воздуховодов и для кровельных элементов в агрессивной среде требования к цинковому слою принципиально различаются. Если не зафиксировать минимальную массу цинка и класс покрытия, вы можете получить металл, который формально оцинкован, но по факту не выдерживает заявленный срок службы в конкретных условиях эксплуатации.
Еще одна типичная ошибка — игнорирование требований к поверхности. Для фальцевой кровли, видимых элементов фасада, профнастила с декоративной функцией критичны однородность покрытия, отсутствие грубых цинковых наплывов, минимальное количество точечных дефектов. Если в заказе не прописаны требования к внешнему виду и классу поверхности, поставщик ориентируется на стандартный промышленный уровень, который для скрытых элементов вполне достаточен, а для видимых зон уже нет. Возникают споры при приемке, задержки монтажа и дополнительные согласования.
ГОСТ, допуски и «бумажный» брак
Не менее опасны ошибки в согласовании ГОСТ и допусков рулонной оцинковки. Иногда в заявке пишут один ГОСТ «по привычке», а фактически на производстве уже ориентируются на другой стандарт или ТУ. В результате поставщик честно отгружает металл по указанному ГОСТу, а при входном контроле выясняется, что допуски по толщине, массе цинка или геометрии не совпадают с внутренними требованиями предприятия. Формально брак отсутствует, но по факту партия не подходит под ваши технологические карты. Приходится или пересматривать внутренние нормы, или возвращать металл, теряя время и деньги.
Я заметил, что многие проблемы с допусками возникают из-за отсутствия единого документа, где для каждой позиции были бы прописаны: применяемый ГОСТ или ТУ, класс точности, допустимые отклонения по толщине и ширине, требования к цинку и поверхности. Пока эти параметры живут в голове технолога или в разрозненных письмах, риск ошибки при заказе рулонной оцинковки остается высоким. Один новый сотрудник в отделе снабжения — и цикл ошибок запускается заново.
Формат рулона и требования к продольной резке
Отдельная категория рисков — ошибки при согласовании формата рулона и требований к продольной резке. В заявке часто забывают указать внутренний диаметр рулона, максимальный наружный диаметр, допустимый вес рулона, направление намотки. Для кого-то это мелочи, но для линии продольной резки и размотчика это критичные параметры. Если рулон слишком тяжелый или с неподходящим внутренним диаметром, вы теряете время на перегрузку, дополнительные переходники или вообще не можете поставить его на имеющееся оборудование.
Чтобы избежать брака при закупке рулонного металла, я всегда рекомендую начинать не с прайс-листа, а с возможностей собственной линии продольной резки и требований к конечному изделию. Нужно четко понимать, какой диапазон толщин и ширин стабильно держит ваше оборудование, какие допуски по геометрии оно выдерживает без постоянных перенастроек, какой формат рулона оптимален по весу и диаметру. На основе этого уже формируется техническое задание для поставщика, а не наоборот.
Попытка сделать «универсальную» партию
Еще один частый источник проблем — попытка сэкономить на «универсальной» партии. Снабжение заказывает одну марку стали и один тип цинкования «под все задачи сразу»: и под воздуховоды, и под оболочки ППУ, и под элементы кровли. В итоге где-то вы переплачиваете за избыточные характеристики, а где-то недополучаете ресурс и стабильность. Гораздо разумнее разделить потребности хотя бы на две-три группы по условиям эксплуатации и механическим требованиям, и под каждую группу сформировать свой профиль заказа.
Упаковка, логистика и скрытый брак
Ошибки при заказе рулонной оцинкованной стали часто усугубляются недооценкой логистики и упаковки. Если в договоре не прописаны требования к упаковке рулонов, защите кромок, способу стяжки и маркировке, вы можете получить металл, который уже в пути получил повреждения. Вмятины на кромке, смещение витков, следы от стяжек — все это превращается в брак при продольной резке. Часть полосы приходится обрезать, увеличиваются отходы, а линия теряет скорость из-за постоянных остановок на корректировку.
На практике грамотное согласование условий поставки и упаковки рулонной стали ничуть не менее важно, чем выбор марки и толщины. Я бы рекомендовал отдельно проговаривать с поставщиком требования к поддонам, защите от влаги, схеме укладки рулонов в машине. Это напрямую связано с тем, как вы будете разгружать и подавать металл на линию. Здесь полезно опираться на уже отработанные решения, описанные, например, в наших рекомендациях по доставке и разгрузке металла на сайте ТПК «Гефест» в разделе о доставке: https://tpk-gefest.ru/o-dostavke/.
Стандартизация требований к рулонной стали
Если говорить о том, как избежать брака при заказе рулонной оцинковки системно, то ключевой шаг — перевести разовые договоренности в понятные стандарты. Для каждой типовой позиции стоит сформировать паспорт: марка стали, диапазон толщин, точность, ширины штрипса, ГОСТ или ТУ, класс цинкования, требования к поверхности, формат рулона, упаковка. Такой паспорт становится основой для заявки, и человеческий фактор снижается. Снабженец не придумывает параметры каждый раз заново, а опирается на согласованный с производством и поставщиком документ.
При этом важно, чтобы поставщик не просто принимал заказ, а участвовал в его уточнении. Компании, которые профессионально занимаются продольной резкой оцинкованной стали, как правило, хорошо понимают типовые ошибки при заказе рулонного металла и могут заранее задать уточняющие вопросы. На нашем сайте, например, подробно описаны основные характеристики оцинкованного штрипса и варианты резки, с которыми мы работаем: https://tpk-gefest.ru/shtrips-lenta-oczinkovannaya/. Такой открытый перечень параметров помогает заказчикам точнее формулировать свои требования.
Осознанный заказ вместо лотереи
Я считаю, что зрелый подход к закупке рулонной оцинкованной стали начинается с признания: ошибка в заявке почти всегда дороже, чем час, потраченный на согласование технического задания. Если вы один раз соберете на одной странице требования производства, конструкторского отдела и службы эксплуатации, количество спорных ситуаций с поставщиками резко сократится. А если дополнительно зафиксируете с партнером по металлопрокату стандартные профили заказов под ваши типовые изделия, то закупка рулонной стали перестанет быть лотереей и превратится в управляемый процесс.
В итоге главная рекомендация проста. Не относитесь к рулонной оцинковке как к обезличенному сырью. Для воздуховодов, ангаров, кровли и ЛСТК это такой же ответственный элемент конструкции, как несущая балка или крепеж. Чем точнее вы зададите параметры на входе — толщину, ширину штрипса, покрытие, ГОСТ, допуски, формат рулона и упаковку, — тем меньше шансов увидеть брак на выходе. А если вы готовы обсуждать эти параметры не только на уровне цены, но и на уровне технологии, у вас всегда найдется поставщик, который сможет подстроить продольную резку и спецификацию под ваши реальные задачи. Подробно о возможностях компании ТПК «Гефест» и направлениях работы можно посмотреть на главной странице: https://tpk-gefest.ru/.