Проблемы с готовым изделием почти всегда начинаются не на участке сборки, а гораздо раньше — на металлобазе, где режут рулон. Когда ко мне обращаются с жалобами на «гуляющую» геометрию воздуховодов, плохой замок или сложный монтаж профилей, я первым делом смотрю не на чертежи, а на кромку штрипса. В девяти случаях из десяти причина в качестве продольной резки рулонной стали.
По теме также полезно посмотреть: Ссылка из плана 3.
На бумаге всё просто: взяли рулон, порезали по ширине, отгрузили. В реальности продольная резка рулонной стали — это отдельный технологический процесс, который либо усиливает качество вашего продукта, либо закладывает в него хронические проблемы. И чем сложнее ваше изделие, тем болезненнее вы чувствуете каждый миллиметр отклонения и каждый заусенец на кромке.
Особенно это заметно у производителей спирально-навивных воздуховодов, оболочек труб ППУ, фальцевой кровли и ЛСТК. Там штрипс работает «на пределе»: он формуется, крутится, замыкается в замок, испытывает нагрузку при монтаже и эксплуатации. Если качество продольной резки рулонной стали хромает, брак вылезает не сразу, а уже в цеху или на объекте, когда металл давно оплачен и вернуть его поставщику практически нереально.
Я часто слышу фразу: «Нам главное — нужная ширина и чтобы не ржавело». На практике этого недостаточно. Точность продольной резки рулонной стали и состояние кромки напрямую влияют на ресурс оборудования, стабильность геометрии и скорость сборки. Если вы экономите на резке, вы переплачиваете на производстве: за простой линии, перенастройки, подрезку, дополнительный контроль и доработку.
Почему точность продольной резки так важна
Начнём с базового параметра — точности по ширине. Для многих изделий отклонение в плюс-минус 0,5–1 мм кажется несущественным. Но когда вы запускаете штрипс для воздуховодов на спирально-навивную машину, каждый миллиметр превращается в реальную проблему. Лента то не добирает до замка, то даёт лишний нахлёст, замок получается неплотным, а диаметр «гуляет» по длине. В результате вы получаете воздуховод, который сложнее состыковать и герметизировать.
При производстве профилей и ЛСТК точность резки рулонного металла по ширине влияет на стабильность сечения. Если ширина штрипса плавает, вы не удержите одинаковую высоту полки и стенки. Профиль начинает «вести», появляются перекосы, проблемы с посадкой крепежа и стыковкой элементов. На глаз это иногда почти незаметно, но при монтаже на объекте каждый миллиметр превращается в лишние подрезки и подгонку.
Отдельная тема — совпадение фактической ширины с заявленной. Я считаю нормой, когда поставщик честно декларирует допуски и готов подтвердить их замерами. Если вы заказываете продольную резку рулонной стали на заказ, требуйте не только указания номинальной ширины, но и допустимого отклонения. Это не бюрократия, а ваш инструмент защиты от скрытого брака.
Заусенцы на штрипсе и их последствия
Теперь о том, что многие недооценивают, пока не столкнутся лично: заусенцы на штрипсе и их последствия. Некачественная настройка ножей, износ оснастки, неправильный зазор между дисковыми ножами — и на кромке появляется рваный край, заусенцы, микротрещины. Визуально это иногда выглядит терпимо, но в эксплуатации такие кромки ведут себя плохо.
Во-первых, заусенцы на штрипсе резко увеличивают износ формующего инструмента. Ролики, матрицы, калибрующие элементы начинают работать как абразив. Вы чаще останавливаете линию на обслуживание, тратите деньги на ремонт и замену оснастки. Во-вторых, при формовании воздуховодов или профилей заусенцы могут заламываться, давать микротрещины и очаги коррозии, особенно на оцинкованной стали.
Я заметил ещё один неприятный эффект: плохая кромка ухудшает качество защитного покрытия на линии формования. Краска, плёнка или дополнительное покрытие ложатся неравномерно, появляются пропуски и сколы. В итоге изделие, рассчитанное на долгий срок службы, начинает ржаветь по кромке значительно раньше, чем по плоскости. Для кровельных и фасадных элементов это критично, потому что именно кромка чаще всего контактирует с влагой и механическими воздействиями.
Качество кромки при продольной резке металла особенно важно для оцинкованной стали. Цинковый слой на срезе и так уязвим, а если кромка рваная, с надрывами, вы получаете ускоренную коррозию. При производстве воздуховодов это оборачивается потерей герметичности и сокращением ресурса системы. При изготовлении оболочек ППУ — риском повреждения изоляции и ухудшением внешнего вида.
Если говорить о последствиях для безопасности труда, заусенцы на штрипсе — это ещё и прямой риск травм для персонала. Рабочие режут, подают, заправляют ленту в линию, и любая острая рваная кромка увеличивает количество порезов и микротравм. Это не только человеческий фактор, но и репутационный риск для компании, которая организует производство.
Продольная резка как часть вашего технологического процесса
Когда вы заказываете услуги продольной резки оцинкованной стали, вы фактически доверяете поставщику часть своего технологического процесса. Поэтому я всегда рекомендую относиться к выбору партнёра не как к покупке «металла по прайсу», а как к выбору технологического звена вашей цепочки. Важно понимать, на каком оборудовании режут, какие допуски реально выдерживают, как контролируют качество кромки.
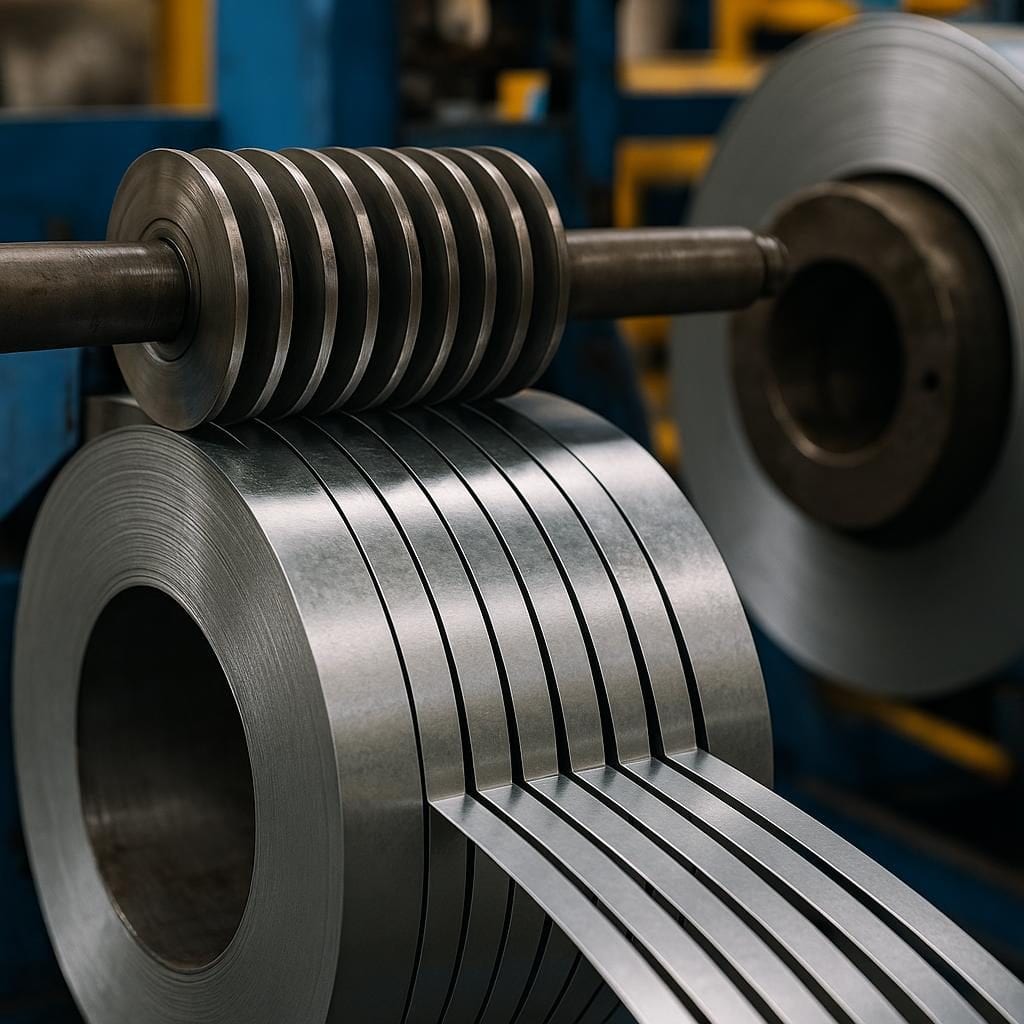
Продольная резка штрипса из рулона — это не просто разрезать металл на полосы. Это настройка зазора между ножами под конкретную толщину и марку стали, контроль биения валов, состояние подшипников, натяжение ленты, качество перемотки. Если хотя бы один из этих факторов «проседает», вы получаете либо нестабильную ширину, либо волну, либо скручивание штрипса по длине.
Для производителей воздуховодов особенно важно, чтобы штрипс был ровным, без остаточного скручивания. Если лента стремится «закрутиться» в спираль ещё до попадания на машину, вы теряете стабильность шага и геометрии. Поэтому, заказывая штрипс для воздуховодов и продольную резку, имеет смысл уточнять не только ширину и толщину, но и требования к плоскостности и скручиванию.
Отдельный вопрос — соответствие марки и покрытия заявленным. Когда вы покупаете оцинкованную сталь и просите порезать её в штрипс, вы ожидаете, что после резки металл сохранит свои свойства. Но при агрессивной настройке ножей или неправильной подаче можно повредить цинковый слой вдоль кромки. Внешне это почти незаметно, а в эксплуатации вы получаете ускоренную коррозию именно по линии реза.
По моему опыту, надёжный поставщик всегда готов показать, из какого рулона режется ваш штрипс, какие сертификаты есть на сталь, какие параметры резки используются. Если вы видите только итоговый штрипс без истории происхождения, вы рискуете получить смесь разных партий и характеристик. Для ответственных конструкций и инженерных систем это недопустимо.
Как правильно задавать требования к резке
Когда мы говорим про продольную резку рулонной стали на заказ, я всегда советую заказчикам чётко формулировать требования. Не ограничиваться фразой «оцинковка 0,7, ширина 137 мм», а прописывать допуски по ширине, требования к кромке, допустимый уровень заусенцев, формат упаковки и маркировки. Это не усложнение, а способ зафиксировать тот уровень качества, который вам действительно нужен.
Хороший пример — производители, которые заранее привязывают ширину штрипса к своим чертежам и технологическим картам. Они понимают, что если ширина уйдёт даже на 0,5 мм, изменится геометрия готового изделия. Поэтому они согласовывают с поставщиком не только номинал, но и допуски, а затем периодически проверяют фактические размеры и состояние кромки на приёмке.
Кстати, контроль качества на вашей стороне не менее важен, чем качество резки у поставщика. Я считаю разумным включать в входной контроль не только измерение толщины и визуальный осмотр покрытия, но и выборочную проверку ширины штрипса, состояния кромки, наличия волн и скручивания. Это занимает немного времени, но позволяет отсеять проблемные партии до запуска в производство.
Если вы работаете с несколькими поставщиками, полезно сравнивать не только цену и сроки, но и стабильность качества реза. Иногда разница в стоимости услуги продольной резки оцинкованной стали кажется заметной, но если посчитать потери от брака, простоев и доработок, более дорогой, но стабильный партнёр оказывается выгоднее. [ДОБАВИТЬ ЛИЧНЫЙ ПРИМЕР]
Комплексный подход к штрипсу и продольной резке
Для тех, кто только планирует переход на штрипс и продольную резку, логично начинать с пилотной партии. Закажите небольшой объём, прогоните его через своё оборудование, зафиксируйте все нюансы: как идёт лента, как формуется замок, сколько времени уходит на перенастройки. По результатам пилота можно скорректировать требования к ширине, допускам и качеству кромки.
Если вы работаете с оцинкованной лентой регулярно, имеет смысл рассматривать не только услуги резки, но и комплексное решение по поставке. Например, когда вы заказываете не просто штрипс, а конкретный тип оцинкованной ленты под свои задачи, с продольной резкой и понятной системой контроля качества. Такой подход снижает количество точек ответственности и упрощает взаимодействие.
На мой взгляд, сильный поставщик металлопроката сегодня — это не тот, кто просто режет рулон, а тот, кто понимает, как его штрипс поведёт себя на вашем оборудовании. Когда поставщик знает, что вы производите воздуховоды, ангары или кровельные системы, он может предложить оптимальные параметры резки, упаковки и маркировки, чтобы вам было проще работать.
Если вы ищете поставщика оцинкованной ленты и штрипса с продольной резкой, имеет смысл сразу смотреть на профильные решения. Например, линейка оцинкованного штрипса и ленты на сайте ТПК «Гефест» (оцинкованный штрипс и лента) ориентирована именно на производителей воздуховодов, кровельных и промышленных объектов. Это упрощает подбор размеров и характеристик под конкретные задачи.
Для тех, кому важен широкий выбор типоразмеров и вариантов штрипса, полезно ориентироваться и на ассортиментные категории, где собраны решения по оцинкованной ленте с продольной резкой (категория оцинкованного штрипса). Такой формат помогает быстрее сопоставить свои требования с доступными вариантами и сократить время на согласование.
Качество продольной резки рулонной стали — это не абстрактный параметр, а конкретный вклад в надёжность ваших воздуховодов, профилей, оболочек и конструкций. Чем раньше вы начнёте относиться к резке как к критическому этапу, а не к «технической мелочи», тем меньше сюрпризов получите на производстве и объекте. Я убеждён, что грамотный выбор поставщика и чёткие требования к резке — один из самых простых и при этом самых эффективных способов повысить стабильность вашего продукта и снизить скрытые издержки.