Самый частый звонок от производственников воздуховодов звучит одинаково: «Нужна партия на объект, но не хотим переплатить за лишний металл. Сколько рулонной стали закладывать?» Ошибка в расчете на 10–15 % по объему превращается либо в замороженные деньги на складе, либо в срыв сроков из‑за нехватки штрипса. Я считаю, что грамотный расчет начинается не с формулы, а с правильной постановки задачи: что именно вы будете производить и на каком оборудовании.
По теме также полезно посмотреть: Ссылка из плана 2.
Первая ловушка — считать «по метрам воздуховода», не раскладывая заказ на диаметры, толщины и тип соединений. Для спирально-навивных воздуховодов расход металла на метр сильно меняется от диаметра 160 до 1000 мм, а при смене толщины с 0,5 на 0,7 мм масса рулона вырастает почти на 40 %. Поэтому я всегда прошу заказчика сначала структурировать спецификацию: список диаметров, длину по каждому диаметру, толщину стали и тип спирального замка.
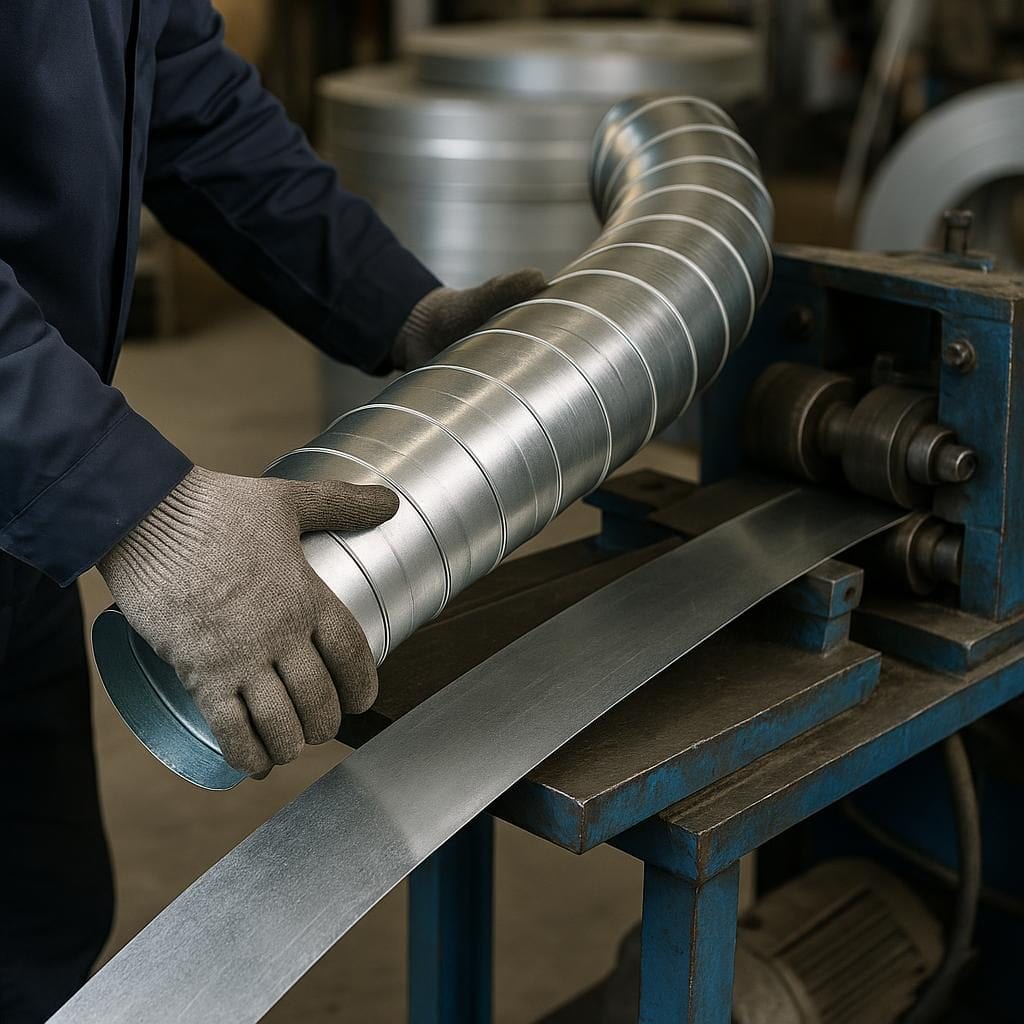
Если говорить о спирально-навивных воздуховодах, базовая логика расчета проста. Мы берем длину окружности будущего воздуховода, учитываем геометрию замка и шаг навивки, а затем переводим получившийся расход полосы в массу рулонной оцинкованной стали. На практике все упирается в нюансы: фактическую ширину штрипса, припуски на замок, технологические отходы при пуске линии и смене рулона.
Ключевой параметр, с которого начинается расчет рулонной стали для воздуховодов, — ширина штрипса. Для спирально-навивных воздуховодов она подбирается под диаметр и тип замка. Чем шире штрипс, тем больше шаг спирали и тем меньше витков на метр воздуховода. Но при этом растет жесткость и меняется конфигурация замка. В реальных условиях производители работают с типовыми ширинами: 90–160 мм для малых диаметров и до 300–400 мм для крупных. Если вы только планируете линию или меняете поставщика штрипса, имеет смысл заранее обсудить с ним доступные ширины и допуски по резке.
Когда ширина полосы определена, можно переходить к геометрии. Диаметр воздуховода задает длину окружности, а значит, и расход штрипса на один виток. Длина окружности рассчитывается по формуле: π × D, где D — наружный диаметр воздуховода. Но спирально-навивной воздуховод — это не набор колец, а непрерывная спираль. Поэтому нас интересует не только длина окружности, но и шаг спирали, который зависит от ширины штрипса и конструкции замка.
Упрощенно шаг спирали можно принять близким к рабочей ширине штрипса, то есть ширине минус зона замка. Например, при штрипсе 137 мм и замке шириной 7 мм рабочая ширина будет около 130 мм. Это значит, что на один метр воздуховода потребуется примерно 1000 / 130 ≈ 7,7 витка. Каждый виток потребляет длину штрипса, равную длине окружности. В итоге расход штрипса на метр воздуховода будет: длина окружности × число витков. Так мы получаем базовую формулу расчета металла для спирально-навивных воздуховодов.
Дальше нужно перейти от длины штрипса к массе рулонной оцинкованной стали. Здесь работает классическая формула: масса = площадь × плотность стали. Площадь — это длина штрипса, умноженная на его ширину, а плотность оцинкованной стали можно принять 7,85 т/м³. Для удобства обычно используют готовые таблицы массы погонного метра штрипса по толщине и ширине. Но если таблицы нет под рукой, расчет массы рулонной оцинкованной стали по размерам делается за пару минут в Excel.
Чтобы не оставаться в теории, разберем типовой пример. Допустим, нужно рассчитать расход рулонной стали для партии воздуховодов диаметром 315 мм, толщиной 0,7 мм, общей длиной 500 м. Линия работает на штрипсе шириной 137 мм, замок занимает около 7 мм. Длина окружности: 3,14 × 0,315 ≈ 0,988 м. Рабочая ширина штрипса — 0,13 м. Число витков на метр воздуховода: 1 / 0,13 ≈ 7,7. Расход штрипса на метр: 0,988 × 7,7 ≈ 7,61 м. На 500 м воздуховодов потребуется 7,61 × 500 ≈ 3805 м штрипса.
Теперь переводим длину в массу. Площадь полосы: 3805 м × 0,137 м ≈ 521,3 м². Объем металла: 521,3 × 0,0007 м ≈ 0,365 м³. Масса: 0,365 × 7,85 ≈ 2,86 т. С учетом технологических отходов и пуска линии я бы заложил минимум 5–7 % сверху. То есть для такой партии воздуховодов разумно планировать около 3,0–3,1 т рулонной оцинкованной стали. Это и есть практический ответ на вопрос, сколько рулонной стали нужно для заказа воздуховодов в конкретной конфигурации.
Отдельная тема — нормы расхода оцинкованной стали на воздуховоды. Многие предприятия опираются на внутренние укрупненные показатели: килограммы на метр по каждому диаметру и толщине. Это удобно для быстрых прикидок, но опасно, если нормы не пересматривались годами. Меняется ширина штрипса, тип замка, качество стали, а нормативы остаются прежними. Я заметил, что пересчет норм с учетом фактических параметров линии часто дает экономию 3–5 % по металлу без каких-либо инвестиций в оборудование.
При расчете расхода рулонной стали для воздуховодов нельзя игнорировать технологические потери. На запуске линии всегда уходит несколько метров штрипса на настройку замка и геометрии. При смене рулона часть полосы уходит в отход. Плюс обрезка концов воздуховодов, корректировка длины, возможный брак при смене толщины или марки стали. В реальной производственной статистике суммарные потери по цеху редко бывают ниже 3–4 %, а на неотлаженных линиях доходят до 8–10 %.
Поэтому ответ на вопрос, как посчитать количество рулонной стали на партию воздуховодов, всегда состоит из двух частей. Сначала мы считаем «чистую геометрию» по формулам. Затем добавляем коэффициент технологических потерь, основанный на реальной статистике конкретного производства. Если такой статистики нет, разумно заложить 5–7 % и параллельно начать ее собирать. Через несколько месяцев можно будет скорректировать коэффициенты под фактическую ситуацию.
Еще один практический момент — подбор ширины штрипса для производства воздуховодов. Иногда заказчик приходит с жестким требованием по ширине, потому что так «привыкли считать» или «такой штрипс всегда брали». Но при смене диаметрального ряда воздуховодов или типа замка имеет смысл пересмотреть и ширину полосы. Небольшая корректировка в 5–10 мм может улучшить стыковку витков, снизить расход и уменьшить количество подрезки. Здесь полезно работать в связке с поставщиком штрипса, который может предложить оптимальные ширины продольной резки под вашу линию.
ТПК «Гефест» как раз специализируется на поставках оцинкованной ленты и штрипса с продольной резкой под размер заказчика. Это позволяет не подгонять производство под «типовой» рулон, а наоборот — подстроить рулон под вашу линию и номенклатуру воздуховодов. На практике это снижает отходы и делает расчет металла для спирально-навивных воздуховодов более предсказуемым. С ассортиментом оцинкованной ленты и штрипса можно ознакомиться в нашем каталоге здесь.
Когда речь идет о крупных объектах с протяженными сетями воздуховодов, расчет рулонной стали становится частью общей логистики проекта. Нельзя просто посчитать тонны и закрыть вопрос. Важно увязать партии рулонов с графиком монтажа, возможностями хранения и ограничениями по разгрузке на объекте. В таких случаях мы обычно предлагаем разбивать поставку на несколько этапов, подбирая массу и ширину рулонов под конкретные очереди работ [ДОБАВИТЬ ЛИЧНЫЙ ПРИМЕР]. Это снижает риск простоев и уменьшает складские остатки по завершении проекта.
Отдельно скажу о влиянии марки и покрытия стали на расчет. С точки зрения геометрии расхода штрипса марка стали роли не играет, но она влияет на допустимую толщину и жесткость готового воздуховода. Иногда удается перейти с 0,7 на 0,6 мм за счет более качественного металла и грамотной конструкции замка. В пересчете на тонны это дает заметную экономию, хотя расчет длины штрипса по формуле остается прежним. Здесь важно не гнаться за минимальной толщиной, а держать баланс между экономией и надежностью.
Если подытожить, расчет рулонной стали для воздуховодов — это не абстрактная формула, а инструмент управления себестоимостью и сроками. Ошибка в 5 % по металлу на бумаге превращается в реальные деньги и реальные риски на производстве. Поэтому я всегда рекомендую закрепить у себя в компании простой, но формализованный порядок: сначала структурировать заказ по диаметрам и толщинам, затем считать расход штрипса по геометрии, после этого добавлять обоснованный коэффициент потерь и только потом формировать заявку поставщику.
Если вам нужен практический расчет под конкретную линию или объект, удобнее всего обсудить задачу напрямую. Мы в ТПК «Гефест» можем помочь с подбором ширины штрипса, толщины и типа покрытия под ваши спирально-навивные воздуховоды, а также предложить оптимальный формат поставки рулонов по этапам проекта. Связаться с нами можно через раздел «Контакты» на сайте. Чем точнее исходные данные по вашей партии воздуховодов, тем точнее будет расчет и тем меньше сюрпризов возникнет в цеху и на объекте.