Первое, с чем ко мне приходят технологи и снабженцы, запускающие линию продольной резки, — жалоба на «гуляющую» геометрию и нестабильный выход готового штрипса. Линия вроде бы настроена, ножи выверены, а на выходе то завал кромки, то разная ширина, то проблемы с дальнейшей формовкой. В большинстве таких случаев корень не в оборудовании, а в исходном материале: рулонная оцинкованная сталь подобрана без учета реальных требований линии и конечного продукта.
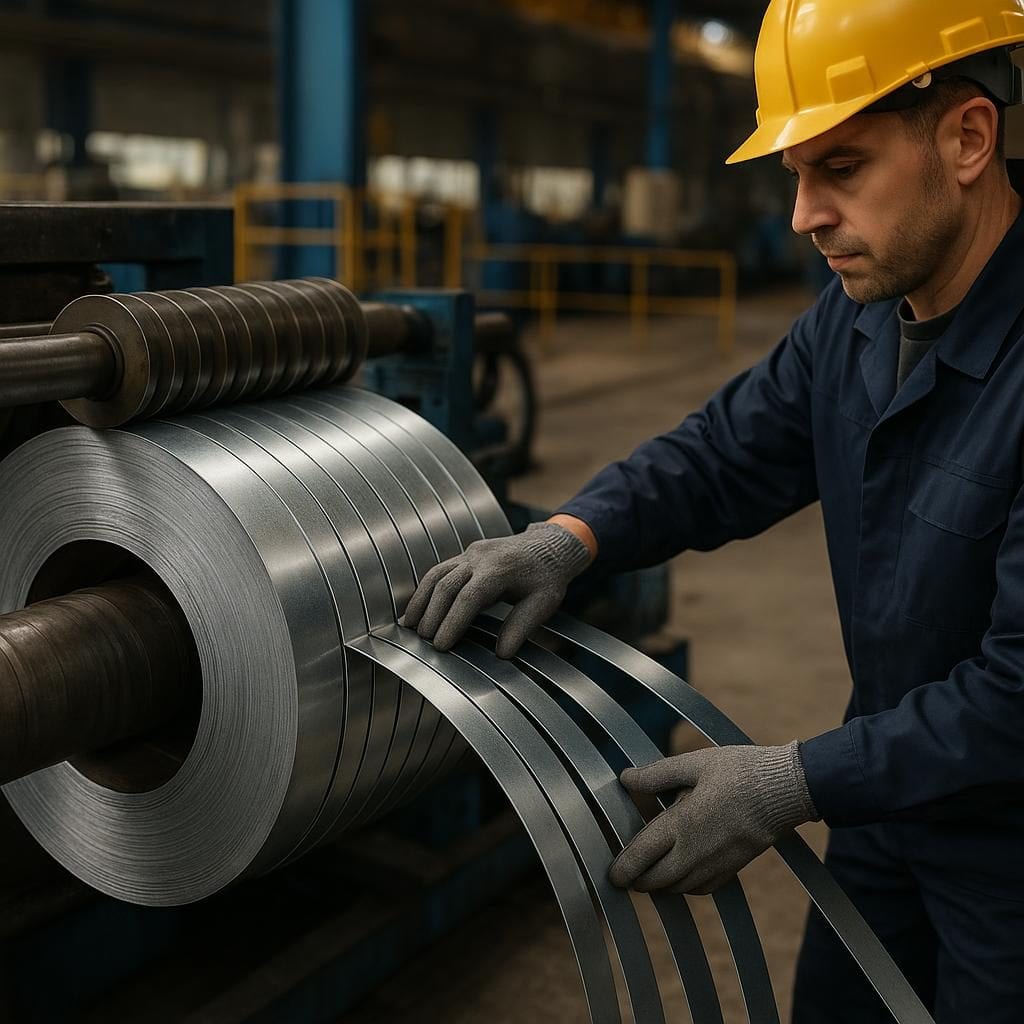
Я считаю, что ошибка начинается с подхода «возьмем стандартный рулон, а там разберемся». Для продольной резки это путь к постоянным подстройкам, простоям и браку. Линия — это система, и рулонная сталь в ней такой же элемент, как ножи или размотчик. Если не задать правильные параметры ленты на входе, никакая автоматика не спасет.
Когда мы говорим про оцинкованную стальную ленту для продольной резки, нужно сразу разделить два уровня требований. Первый — к самому рулону: толщина, ширина, масса, состояние кромки, ровность намотки, качество цинкового покрытия. Второй — к тому, что вы собираетесь делать из полученного штрипса: спирально-навивные воздуховоды, оболочки труб ППУ, профили, кровельные элементы. Под разные задачи один и тот же рулон может быть либо идеальным, либо проблемным.
Если линия продольной резки новая, многие ориентируются на паспорт оборудования и считают, что этого достаточно. По моему опыту, паспорт — это только отправная точка. В нем указаны предельные значения по толщине и ширине, но не сказано, как поведет себя сталь конкретного качества при ваших скоростях, с вашим типом ножей и вашим ассортиментом. Поэтому подбор штрипса под линию резки всегда начинается с честного ответа на вопрос: что именно мы режем и для чего.
Для спирально-навивных воздуховодов критична стабильность толщины и пластичность. Если толщина «гуляет» даже в пределах допуска, на формовке появляются проблемы с замком, а на больших диаметрах — с геометрией. Для оболочек труб ППУ важнее ровная поверхность, отсутствие рисок и царапин, а также контролируемая овальность рулона, чтобы не было рывков при размотке. Для профилей и ЛСТК на первый план выходит прочность и качество цинка, потому что изделие будет работать в агрессивной среде и под нагрузкой.
Подбор толщины оцинкованной ленты для линии резки — отдельная тема. Формально вы можете резать весь диапазон, заявленный производителем оборудования. Но если вы планируете работать в потоке и с высокой скоростью, лучше сузить рабочий диапазон. Например, линия рассчитана на 0,4–2,0 мм, а реально стабильно и без лишних вибраций она отрабатывает 0,5–1,5 мм. Все, что ближе к краям диапазона, требует более аккуратной настройки, меньшей скорости и большего внимания к качеству рулона.
Чем тоньше сталь, тем выше требования к ровности намотки и качеству кромки. На тонком металле любая вмятина или перекос сразу превращается в залом, а при высокой скорости — в разрыв. Толстый металл, наоборот, более терпим к мелким дефектам, но предъявляет повышенные требования к мощности привода и жесткости станины. Поэтому, когда вы выбираете стальную ленту в рулонах оптом от производителя, важно не только смотреть на цену за тонну, но и сопоставлять толщину с реальными возможностями вашей линии.
Есть еще один нюанс, который часто недооценивают: сочетание толщины и ширины рулона. Для кого-то удобнее брать широкие рулоны и резать максимальное количество полос за один проход. Для кого-то, наоборот, выгоднее работать с более узкими рулонами, чтобы снизить нагрузку на ножевой блок и облегчить переналадку. Я заметил, что оптимальный вариант обычно находится не в теории, а в реальной статистике: сколько времени вы тратите на переналадку, сколько брака идет на крайних полосах, как часто приходится останавливать линию из-за вибраций или шума.
Если говорить о требованиях к рулонной стали для резки, я бы выделил несколько обязательных пунктов. Во-первых, стабильная толщина по всей ширине и длине рулона. Даже если формально допуск по ГОСТу выдержан, но толщина «гуляет» в пределах допуска, это уже риск для точной геометрии штрипса. Во-вторых, минимальный боковой прогиб и «телескопичность» намотки. Любой перекос намотки на размотчике превращается в постоянную борьбу с уводом полосы.
В-третьих, состояние поверхности и цинкового покрытия. Для линий, которые режут стальную ленту для спирально-навивных воздуховодов или оболочек труб ППУ, критичны отсутствие сквозных царапин, задиров и участков с нарушенным слоем цинка. Любая такая зона потом превращается в очаг коррозии на готовом изделии. В-четвертых, качество кромки исходного рулона. Если кромка уже повреждена или имеет сильный заусенец, крайние полосы почти гарантированно пойдут в брак.
Когда вы покупаете стальную ленту для продольной резки рулона, имеет смысл заранее согласовать с поставщиком не только марку стали и толщину, но и требования к упаковке и маркировке. Для стабильной работы линии важно, чтобы рулоны приходили с понятной маркировкой по толщине, массе и направлению размотки. Неправильно ориентированный рулон — это потерянное время на переворот и дополнительные риски при строповке.
Отдельный блок вопросов связан с тем, что лента оцинкованная стальная под заказ по размерам часто воспринимается как что-то сложное и долгое. На практике индивидуальный подбор ширины и толщины под вашу линию продольной резки обычно экономит время и деньги. Вы меньше режете «вхолостую», снижаете количество переналадок и отходов, а главное — получаете предсказуемый результат на выходе. Да, потребуется один-два цикла согласования параметров, но дальше это превращается в отлаженный стандарт.
Если вы работаете с воздуховодами, имеет смысл сразу проговаривать с поставщиком, что вам нужен оцинкованный штрипс для линий продольной резки именно под спирально-навивные машины. Там свои требования к допускам по ширине, к ровности кромки и к стабильности толщины, особенно на тонких металлах 0,5–0,7 мм. Для оболочек труб ППУ акцент смещается на внешний вид и отсутствие повреждений покрытия, потому что такие изделия часто эксплуатируются на открытом воздухе.
Многие компании пытаются сэкономить, покупая универсальные рулоны и подстраивая под них технологию. По моему опыту, такой подход почти всегда оборачивается скрытыми затратами: увеличенным временем переналадки, дополнительным контролем, перерасходом металла. Гораздо логичнее один раз настроить связку «линия продольной резки — рулонная сталь — конечный продукт» и дальше работать в этом коридоре параметров.
Когда речь идет о крупных объемах, стальная лента в рулонах оптом от производителя дает еще одно преимущество — возможность задать стабильный стандарт качества на серию партий. Если вы один раз согласовали с производителем требования к ровности, допускам, упаковке и маркировке, дальше вы получаете предсказуемый материал, а линия работает в повторяемом режиме. Это особенно важно для тех, кто поставляет продукцию по долгосрочным контрактам и не может позволить себе «гуляющее» качество.
Я всегда рекомендую начинать не с прайс-листа, а с технического диалога. Описать поставщику вашу линию, диапазон толщин, типы изделий, требования к геометрии и внешнему виду. На основе этого уже подбирать оцинкованную стальную ленту для продольной резки, а не наоборот. Такой подход избавляет от множества сюрпризов на этапе запуска и снижает риск конфликтов между производством и снабжением.
Если вам нужна более детальная проработка параметров, имеет смысл смотреть не только на общие описания, но и на конкретные решения по оцинкованному штрипсу. На сайте ТПК «Гефест» есть базовая информация по оцинкованной ленте и штрипсу, с которой удобно начинать технический разговор: оцинкованная лента и штрипс. Там же можно оценить типовой диапазон толщин и ширин, а дальше уже уточнять детали под вашу линию.
Когда вы планируете купить стальную ленту для продольной резки рулона на регулярной основе, полезно сразу продумать и логистику. Масса рулона должна быть комфортной для вашего размотчика и погрузочной техники. Слишком тяжелые рулоны создают нагрузку на оборудование и повышают риски при перемещении. Слишком легкие — увеличивают количество переналадок и простои. Оптимальный диапазон по массе обычно находится в зоне, где линия успевает отработать рулон без лишних остановок, а склад и транспорт не работают на пределе.
Еще один момент, который часто всплывает уже в процессе работы, — это требования к допускам по ширине готового штрипса. Если вы режете ленту оцинкованную для оболочек труб ППУ или воздуховодов, допуск по ширине напрямую влияет на стыковку замков и качество шва. Поэтому имеет смысл заранее обсудить с поставщиком, насколько стабильно он держит толщину и геометрию, чтобы вы могли заложить реалистичные допуски в своей технологии.
Я убежден, что грамотный подбор штрипса под линию резки — это не разовая задача, а постоянный процесс уточнения. Линия изнашивается, ассортимент меняется, требования заказчиков растут. Если вы раз в год пересматриваете свои стандарты по рулонной стали и обсуждаете их с производителем, вы снижаете риск неприятных сюрпризов и держите производство в рабочем коридоре.
Для тех, кто только планирует запуск или модернизацию линии, есть простой практический шаг. Сформулируйте для себя три блока: какие изделия вы делаете, в каком диапазоне толщин и ширин хотите работать и какие требования по внешнему виду и коррозионной стойкости для вас критичны. С этим набором вопросов уже можно обращаться к производителю рулонной стали и обсуждать конкретные варианты поставки оцинкованной ленты под заказ по размерам.
ТПК «Гефест» работает с оцинкованным штрипсом и рулонной сталью как с системным продуктом, а не просто как с металлом по прайсу. На практике это означает, что мы смотрим на вашу линию продольной резки и конечное изделие в связке и подбираем параметры ленты так, чтобы у вас было меньше настроек и меньше брака. Базовый ассортимент и типовые решения по оцинкованной ленте можно посмотреть в нашем каталоге: каталог оцинкованной ленты и штрипса.
Если подытожить, выбор оцинкованной стальной ленты под линию продольной резки — это не про «какую марку взять», а про баланс толщины, ширины, качества намотки, покрытия и упаковки под конкретную технологию. Чем точнее вы сформулируете свои требования и чем честнее посмотрите на возможности линии, тем стабильнее будет результат. Я считаю разумным подходом начинать не с минимальной цены за тонну, а с минимального риска остановок и брака. Тогда и экономика, и качество встанут на свои места.